MPPO antistatique pour plateaux IC de précision : DGK-PPO DD6-9A
Un plateau de précision doit positionner le boîtier, dissiper la charge sans courant brutal, supporter l'étuvage à 125°C et rester plan pour l'automatisation. DGK-PPO DD6-9A forme dans le MPPO un réseau CNT à faible dosage, sans poussière de noir de carbone ni gauchissement d'orientation des fibres.
FAQ acheteurs et ingénieurs
Questions fréquentes des ingénieurs sur cette route matière
Quelle résistance de surface pour un plateau IC ?
La cible est 10⁶–10⁹ Ω/carré, zone dissipative. Il faut mesurer plusieurs points du plateau moulé et pas seulement une granule ou une plaque.
DGK-PPO DD6-9A supporte-t-il 125°C ?
Son HDT typique est ≥140°C et la validation inclut 125°C/24 h. L'acceptation finale porte sur géométrie, charge, empilage et planéité réels.
Comment maîtriser le gauchissement ?
Employer un MPPO à faible retrait, bien sécher, maintenir le moule à ≥120°C et équilibrer des seuils multiples, puis contrôler après 125°C/24 h.
Que change le CNT face aux charges classiques ?
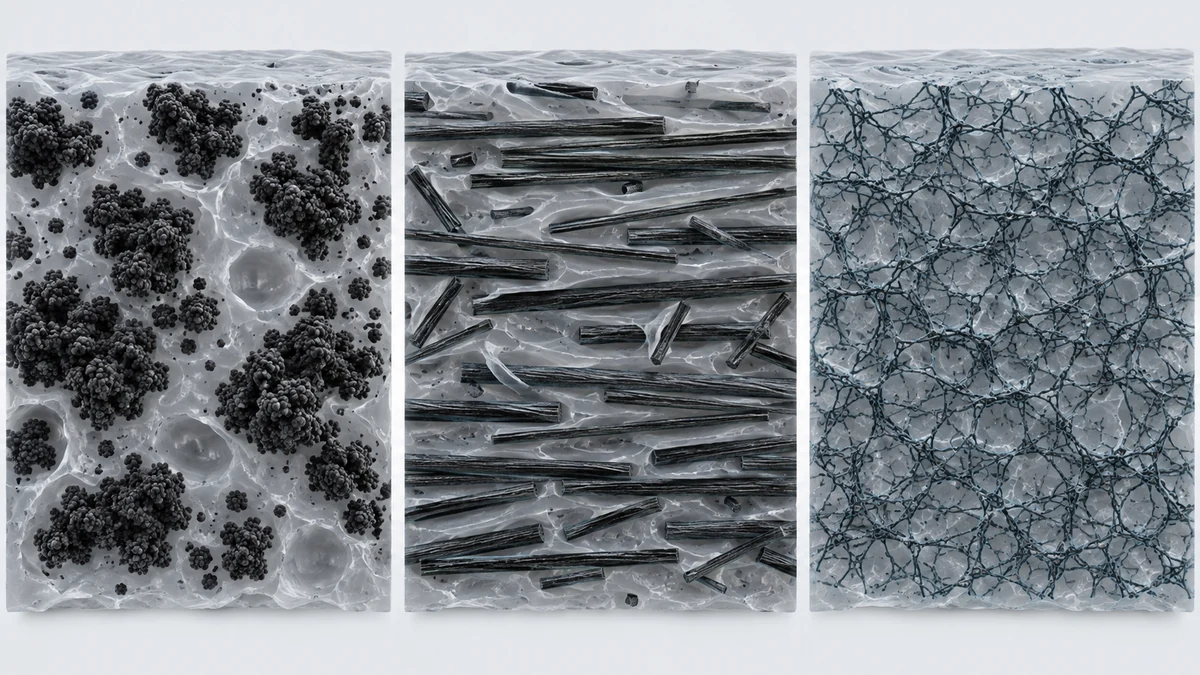
Le CNT établit le réseau à faible dosage. Le noir de carbone demande environ 30% ; environ 15% de fibre s'oriente dans l'écoulement et crée un retrait anisotrope.
De la découpe de tranche au boîtier, au test puis au placement sur carte, une puce subit des dizaines d'opérations Pick and Place. À chaque transfert, le plateau IC assure position, protection mécanique et maîtrise électrostatique.
1. Le plateau IC dans l'assemblage et le test
Les plateaux IC sont des supports dédiés aux opérations d'assemblage et de test des semi-conducteurs. Ils préviennent les contacts électrostatiques dommageables, protègent les boîtiers des chocs et permettent l'inspection et le placement automatisés. Les conceptions JEDEC définissent des matrices d'alvéoles pour des puces de 3 × 3 à 22 × 22 mm; un format extérieur courant est de 322,6 × 135,9 × 7,6 mm.
Le même principe de support couvre les boîtiers BGA, QFN, QFP, PGA, TQFP, LQFP, SoC, SiP, TSOP et PLCC. La position des alvéoles, la coplanéité et l'homogénéité de résistance doivent rester prévisibles sur tout le plateau, car l'automatisation traite la pièce moulée entière et non une éprouvette isolée.
Les données source attribuent plus de 90% des applications de plateaux IC au MPPO/MPPE, pour son équilibre mécanique, électrique, thermique, sa faible reprise d'humidité et sa stabilité dimensionnelle.
2. Pourquoi le PPO est la matrice principale
La stabilité dimensionnelle est la première raison. Le retrait de moulage du MPPO est généralement maintenu entre 0,3% et 0,5%, ce qui favorise une géométrie régulière des alvéoles et une faible déformation en réemploi. Le nylon et le PET renforcés de fibres de carbone sont des systèmes cristallins dont la cristallisation et le renfort orientés peuvent accroître le gauchissement des bords.
La tenue thermique est la deuxième raison. Les boîtiers BGA et QFN sont couramment étuvés à 125°C avant refusion afin d'éviter la fissuration due à l'humidité, dite effet popcorn. Les spécifications peuvent exiger une HDT de 130–160°C et moins de 1 mm de déformation après 24 heures. Le PPO offre une capacité thermique proche de 140°C; le MPPO modifié peut dépasser 140°C et certains systèmes haut de gamme atteignent 160–170°C.
La troisième exigence est la dissipation contrôlée des charges. Ce programme de plateau fixe une résistance de surface de 10⁶–10⁹ Ω/carré. La classification d'emballage et la méthode de mesure doivent être spécifiées séparément, avec géométrie des électrodes, conditionnement, tension et durée de mesure. Cette plage évacue progressivement la charge; un plateau hors plage peut attirer la poussière, endommager les circuits ou provoquer un défaut latent.
La faible absorption d'humidité complète la logique de sélection. Le PPO absorbe peu d'eau, de sorte que le plateau moulé risque moins de gonfler ou de perdre sa géométrie pendant le stockage et la production en milieu humide.
3. Limites du noir de carbone et de la fibre
Une formulation classique au noir de carbone peut atteindre la cible électrique à un coût matière relativement faible, mais elle peut nécessiter environ 30% de noir. Une telle teneur augmente l'empoussièrement et le risque que des particules, résidus huileux ou autres substances migrées atteignent la puce en salle propre.
La fibre de carbone renforce le PPO et s'utilise généralement autour de 15%, mais son approvisionnement peut être contraint, elle peut augmenter la fragilité et affleurer à la surface moulée. Surtout, les fibres s'orientent avec l'écoulement. La différence de retrait parallèle et transversal crée des contraintes internes, une contraction asymétrique et le gauchissement du plateau au refroidissement ou pendant l'étuvage ultérieur.
La fibre s'aligne dans l'écoulement, donnant des retraits différents selon l'axe, des contraintes internes et du gauchissement. Dans les deux voies, une dispersion inégale peut produire plus d'une décade d'écart entre points d'un même plateau.
4. DGK-PPO DD6-9A : réseau CNT à faible dosage
DEYU a développé DGK-PPO DD6-9A pour les plateaux IC, les supports de tranches et d'autres moyens de transport électronique de précision. Les nanotubes de carbone forment un réseau connecté à une teneur bien inférieure à celle du noir de carbone, stabilisant 10⁶–10⁹ Ω/carré tout en préservant mieux le comportement dimensionnel de la matrice MPPO.
Une faible teneur signifie moins de charge susceptible de migrer, de ressuer ou de se détacher. La formulation vise de faibles émissions de composés volatils et l'absence de dépôt en surface, ce qui réduit le risque de contamination en salle propre et évite le mécanisme d'orientation des longues fibres responsable de la déformation des plateaux renforcés de carbone.
Propriétés typiques
| Propriété | DGK-PPO DD6-9A | Norme | Intérêt |
|---|---|---|---|
| Résistance de surface | 10⁶–10⁹ Ω/carré | Méthode de résistance sur matériau plan définie par le projet | Dissipation contrôlée |
| HDT | ≥140°C | ASTM D648 | Étuvage 125°C |
| Retrait | 0,3%–0,5% | ASTM D955 | Faible gauchissement |
| Densité | env. 1,10 g/cm³ | ASTM D792 | Légèreté |
| UL 94 | HB à 1,6 mm | UL 94 | Comportement de base |
| Propreté | faible COV, sans dépôt | salle propre | Pas de contamination |
Comparaison des voies
| Critère | MPPO noir de carbone | MPPO fibre carbone | DGK-PPO DD6-9A CNT |
|---|---|---|---|
| Charge | env. 30% | env. 15% | faible |
| Résistance | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω |
| Poussière/dépôt | élevé | moyen | très faible |
| Gauchissement | moyen | élevé | faible |
| Surface | moyenne | dégradée | bonne |
| Régularité | faible | moyenne | élevée |
| Salle propre | faible | moyenne | bonne |
5. Injection
La transformation du MPPO diffère sensiblement de celle de l'ABS ou du PP. Il faut sécher à 90–120°C pendant 2–4 heures avant moulage; certains matériaux haut de gamme peuvent nécessiter jusqu'à 24 heures. L'humidité résiduelle peut produire des stries argentées ou des bulles et perturber l'homogénéité apparente du réseau conducteur.
Les fenêtres initiales sont de 270–310°C pour le fourreau et de 280–300°C pour la buse. Une chaleur insuffisante laisse un fondu trop visqueux et provoque un remplissage incomplet; un temps de séjour excessif ou une température supérieure à la fenêtre peuvent entraîner une dégradation et une dérive électrique.
Une température de moule d'au moins 120°C constitue la base pour obtenir des plateaux plans. Un moule froid fige trop tôt la peau et emprisonne des contraintes qui se libèrent pendant l'étuvage à 125°C. Un refroidissement lent et équilibré avec un moule à ≥120°C laisse aux chaînes le temps de se détendre. Des seuils multiples équilibrés sont préférables à un trajet unique déséquilibré.
| Paramètre | Valeur | But |
|---|---|---|
| Température de séchage | 90–120°C | Air chaud ou sécheur dessiccant |
| Durée de séchage | 2–4 h | Certains grades avancés exigent davantage |
| Température du fourreau | 270–310°C | Ajuster à la presse et au moule |
| Température de buse | 280–300°C | Maintenir l'écoulement vers l'empreinte |
| Température du moule | ≥120°C | Réduire contraintes résiduelles et gauchissement |
| Pression d'injection | Moyenne à élevée | Assurer le remplissage complet |
| Vitesse d'injection | Moyenne | Éviter l'échauffement excessif par cisaillement |
Une presse à vis présentant un rapport L/D supérieur à 15:1, un taux de compression de 2,5–3,5, un chauffage précis et une régulation par zone est recommandée.
Avant tout changement de matière, la vis et le fourreau doivent être entièrement purgés avec du PP ou du PE vierge afin d'éviter la contamination croisée.
6. Cas QFN en Chine orientale
Une entreprise d'assemblage et de test QFN produisant environ 200 millions de composants par an utilisait un MPPO importé renforcé de fibres de carbone. Les fibres affleurantes dégradaient la surface et la reconnaissance par vision. La résistance variait de plus d'un ordre, de 10⁷ à 10⁹ Ω, et certains plateaux dépassaient la limite de 10⁹ Ω. Le délai de la matière importée était de 10–12 semaines.
La presse du client avait une vis L/D 18:1, mais le moule était réglé à 100°C. DEYU a porté le moule à 125°C et réglé le fourreau à 285–305°C. L'équipe du client a ensuite mesuré neuf positions selon une matrice 3 × 3 sur dix plateaux par lot, avec les électrodes et le conditionnement définis par le client, sur trois lots consécutifs de 500 plateaux.
Le client a mesuré neuf points 3 × 3 sur dix plateaux de trois lots de 500. Les 1500 plateaux sont restés à 10⁷–10⁹ Ω, CV <15% contre >40%, vision 99,5% et planéité ≤0,8 mm après 125°C/24 h. Volume : 5 t/mois ; import : −70%.
7. Cas BGA en Chine méridionale
Après 125°C/24 h, certaines pièces dépassaient 1,2 mm pour une limite ≤1,0 mm, avec 12% de rebut. Moule à 105°C ; retrait fibre 0,12% en longueur et 0,08% en largeur, soit 0,04 point.
Après le passage à DGK-PPO DD6-9A, le moule a été porté de 105°C à 125°C et les seuils ont été modifiés pour un remplissage multipoint équilibré. Comme la technologie CNT ne dépend pas de longues fibres de carbone, elle supprime la principale source de retrait anisotrope provoqué par l'orientation.
Trois lots consécutifs de 800 plateaux, soit 2 400 au total, ont été produits. La planéité après 125°C/24 h était de 0,5–0,8 mm, tous les plateaux respectaient la limite ≤1,0 mm, le rebut est passé de 12% à moins de 0,5% et chaque point mesuré est resté entre 10⁷ et 10⁹ Ω. La matière a été étendue à toutes les lignes BGA pour environ 8 tonnes par mois.
8. Choix et dépannage
Le packaging wafer-level ou avancé privilégie la voie CNT propre. Pour ≤1,0 mm après 125°C/24 h, matériau isotrope et moule ≥120°C sont indissociables. Le noir de carbone ne convient que si la propreté est secondaire et le risque de poussière accepté.
| Symptôme | Cause | Action | Contrôle |
|---|---|---|---|
| Gauchissement >1,0 mm | moule froid/seuil/retrait | moule ≥120°C, flux équilibré | 125°C/24 h |
| R >10⁹ Ω | humidité/>310°C/réseau | vérifier séchage et zones | Mesure point par point avec électrodes et conditionnement définis |
| Fibres visibles | voie fibre | passer au CNT | visuel et 200× |
| Écart entre lots | dispersion/procédé | mélange et température | 10 plateaux × 9 points, CV |
9. Synthèse
DGK-PPO DD6-9A traite trois défaillances liées des plateaux. Premièrement, un réseau CNT à faible teneur fournit 10⁶–10⁹ Ω/carré de manière stable, sans la voie à environ 30% de noir de carbone sujette à l'empoussièrement ni les fibres de carbone affleurantes. Deuxièmement, le retrait de 0,3%–0,5% et la meilleure isotropie permettent une planéité ≤1,0 mm après un moulage correct et un étuvage à 125°C/24 h. Troisièmement, la production est étayée par 1 500 plateaux QFN à CV <15% et 2 400 plateaux BGA dont le rebut est passé de 12% à moins de 0,5%.
Les deux applications couvrent à la fois le remplacement d'une matière importée —5 tonnes par mois et 70% d'achats importés en moins— et la suppression du gauchissement à environ 8 tonnes par mois. Elles montrent la chaîne d'ingénierie nécessaire: formulation, séchage, moule chaud, remplissage équilibré, mesure point par point et libération dimensionnelle après étuvage.