Antistatisches MPPO für Präzisions-IC-Trays: DGK-PPO DD6-9A
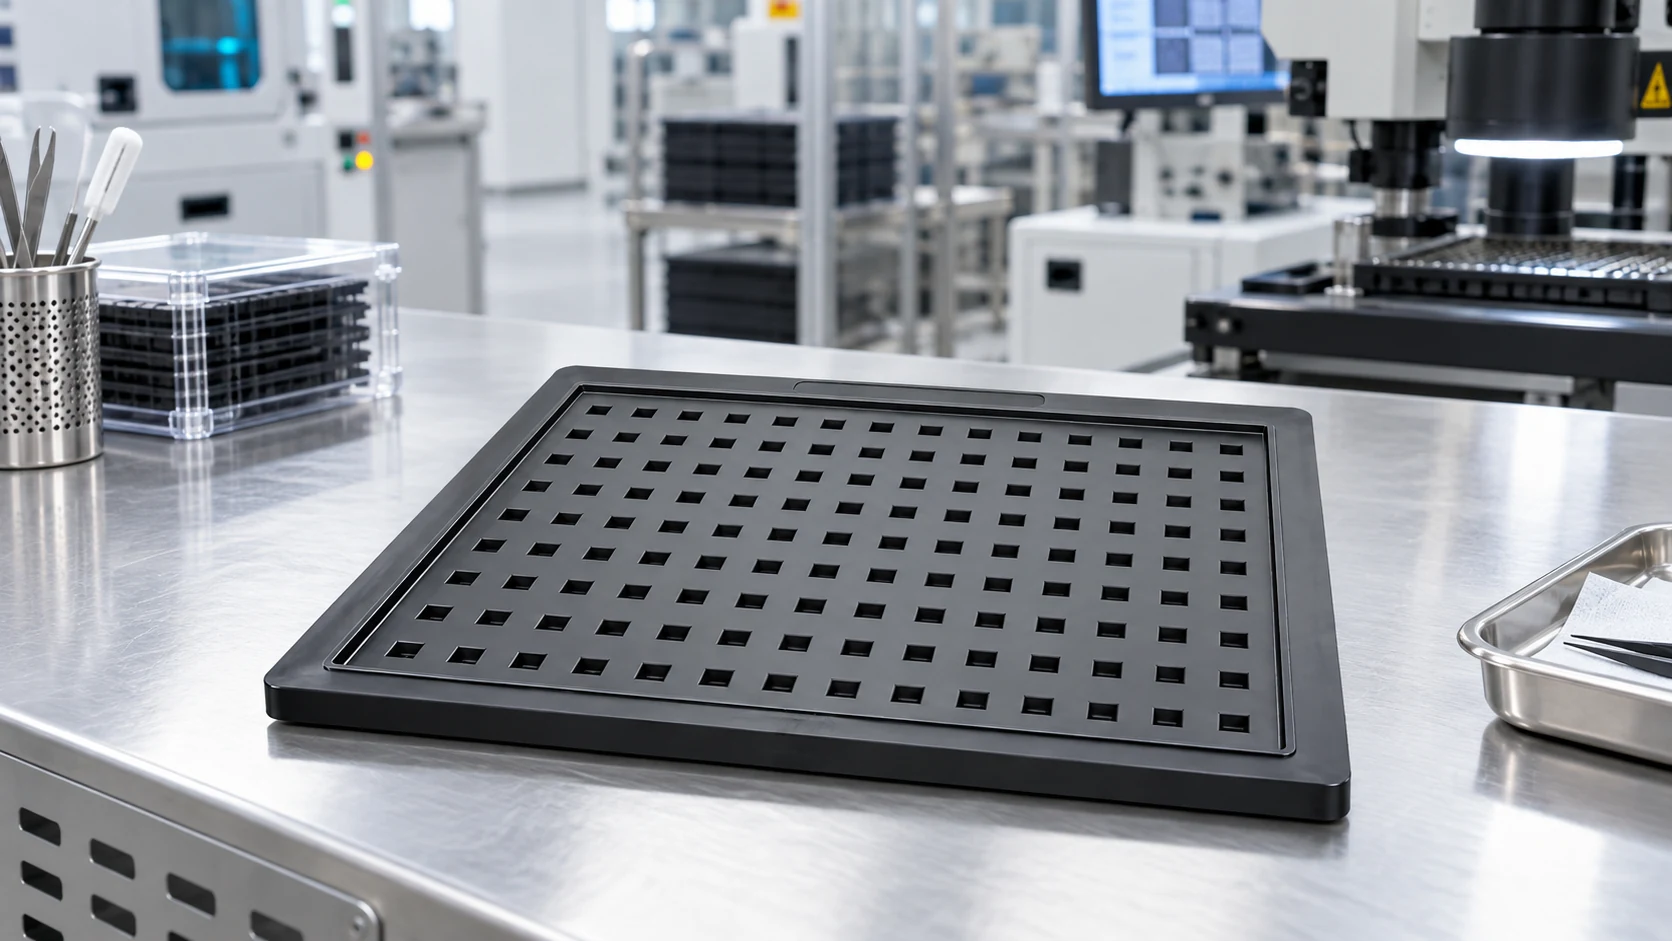
Ein Präzisionstray muss Gehäuse positionieren, Ladung ohne Stromstoß ableiten, 125°C Trocknung überstehen und für Automation eben bleiben. DGK-PPO DD6-9A bildet ein niedrig dosiertes CNT-Netz in MPPO – ohne Rußstaub und ohne orientierungsbedingten Faserverzug.
FAQ für Einkauf und Technik
Häufige technische Fragen zu dieser Materialroute
Welcher Oberflächenwiderstand gilt für IC-Trays?
Ziel sind 10⁶–10⁹ Ω/sq für kontrollierte Ableitung. Gemessen werden mehrere Stellen des Formteils, nicht nur Granulat oder Platte.
Hält DGK-PPO DD6-9A 125°C aus?
Der typische HDT liegt bei ≥140°C; die Validierung umfasst 125°C/24 h. Freigegeben werden Realgeometrie, Last, Stapelung und gemessene Ebenheit.
Wie wird Verzug beherrscht?
Mit niedrig schwindendem MPPO, korrekter Trocknung, Werkzeug ≥120°C und balancierten Mehrfachanschnitten; anschließend folgt die Ebenheitsprüfung nach 125°C/24 h.
Was unterscheidet CNT von klassischen Füllstoffen?
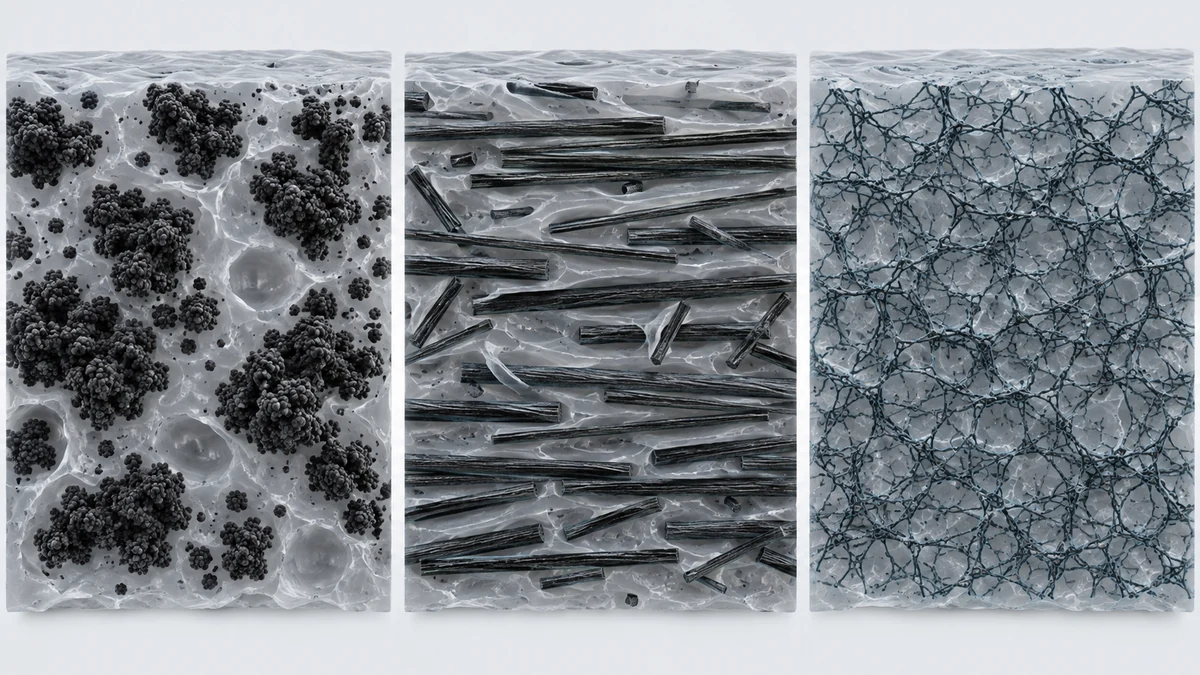
CNT bildet bei geringer Menge ein Netz. Ruß benötigt etwa 30%; rund 15% Kohlenstofffaser richtet sich im Fluss aus und erzeugt anisotrope Schwindung.
Vom Wafer-Sägen über Packaging und Test bis zur Leiterplatte durchläuft ein Chip Dutzende Pick-and-Place-Vorgänge. Das IC-Tray liefert dabei wiederholbare Position, mechanischen Schutz und ESD-Kontrolle.
1. IC-Trays in Halbleiterfertigung und Test
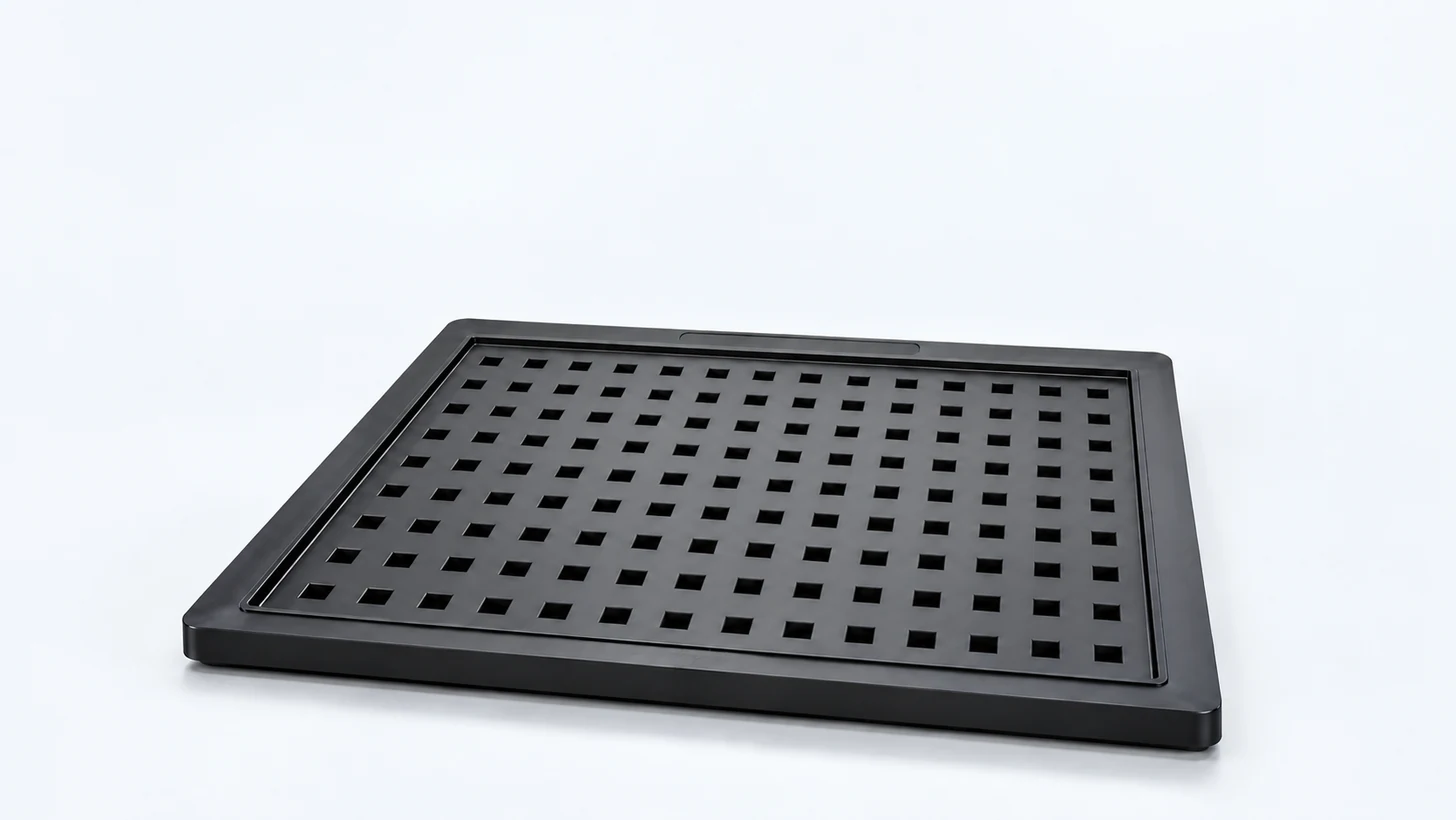
IC-Trays sind spezielle Träger für Montage- und Prüfschritte in der Halbleiterfertigung. Sie verhindern schädliche elektrostatische Kontakte, schützen Gehäuse vor Stößen und unterstützen automatische Inspektion und Bestückung. JEDEC-Traykonstruktionen definieren Taschenmatrizen für Chips von 3 × 3 bis 22 × 22 mm; ein verbreitetes Standardaußenmaß beträgt 322,6 × 135,9 × 7,6 mm.
Dasselbe Trägerkonzept deckt BGA-, QFN-, QFP-, PGA-, TQFP-, LQFP-, SoC-, SiP-, TSOP- und PLCC-Gehäuse ab. Taschenposition, Koplanarität und Widerstandsgleichmäßigkeit müssen über das gesamte Tray vorhersehbar bleiben, weil die Automation das komplette Formteil und nicht eine isolierte Materialprobe verarbeitet.
Die Quelldaten nennen MPPO/MPPE für über 90% der IC-Tray-Materialanwendungen. Entscheidend ist die Kombination aus Mechanik, Elektrik, Wärme, geringer Feuchteaufnahme und Maßhaltigkeit.
2. Warum PPO die Hauptmatrix ist
Der erste Grund ist die Maßhaltigkeit. Die Formschwindung von MPPO wird gewöhnlich bei 0,3%–0,5% gehalten und unterstützt damit gleichmäßige Taschengeometrie sowie geringe Verformung bei Wiederverwendung. Kohlenstofffaserverstärktes Nylon und PET sind kristalline Systeme, deren gerichtete Kristallisation und Verstärkung Trayränder stärker verziehen können.
Der zweite Grund ist die Wärmebeständigkeit. BGA- und QFN-Gehäuse werden vor dem Reflow üblicherweise bei 125°C getrocknet, um feuchtebedingte Gehäuserisse, den sogenannten Popcorn-Effekt, zu verhindern. Spezifikationen können einen HDT von 130–160°C und weniger als 1 mm Verformung nach 24 Stunden fordern. PPO beginnt bei einer Wärmefähigkeit um 140°C; modifiziertes MPPO kann über 140°C liegen, einige Hochtemperatursysteme erreichen 160–170°C.
Die dritte Anforderung ist kontrollierte statische Ableitung. Dieses Trayprogramm legt 10⁶–10⁹ Ω/sq Oberflächenwiderstand fest. Verpackungsklassifizierung und Widerstandsprüfverfahren müssen getrennt spezifiziert werden, einschließlich Elektrodengeometrie, Konditionierung, Spannung und Messdauer. Der Bereich leitet Ladung allmählich ab; ein Tray außerhalb des Bereichs kann Staub anziehen, Schaltungen schädigen oder latente Ausfälle verursachen.
Die geringe Feuchteaufnahme vervollständigt die Auswahl. PPO nimmt wenig Wasser auf, sodass ein Formtray bei feuchter Lagerung und Produktion weniger zum Quellen oder zu Geometrieverlust neigt.
3. Grenzen von Ruß und Kohlenstofffaser
Eine konventionelle Rußrezeptur kann das elektrische Ziel bei relativ niedrigen Rohstoffkosten erreichen, benötigt jedoch möglicherweise rund 30% Ruß. Diese Füllung erhöht Staubfreisetzung und das Risiko, dass Partikel, ölige Rückstände oder andere migrierte Stoffe im Reinraum den Chip erreichen.
Kohlenstofffaser verstärkt PPO und wird meist um 15% eingesetzt, kann aber lieferkritisch sein, die Sprödigkeit erhöhen und an der Formteiloberfläche sichtbar werden. Entscheidend ist die Orientierung der Fasern im Schmelzefluss. Unterschiedliche Schwindung parallel und quer zur Orientierung erzeugt innere Spannung, asymmetrische Kontraktion und Trayverzug beim Abkühlen oder späteren Tempern.
Fasern richten sich im Fluss aus. Längs- und Querschwindung unterscheiden sich, innere Spannung und Verzug entstehen. Bei beiden Wegen kann schlechte Dispersion den Widerstand innerhalb eines Trays um mehr als eine Dekade verschieben.
4. DGK-PPO DD6-9A: niedrig dosiertes CNT-Netz
DEYU entwickelte DGK-PPO DD6-9A für Halbleiter-IC-Trays, Waferträger und andere präzise Elektroniktransporteinrichtungen. Kohlenstoffnanoröhren bilden bei weit geringerer Füllung als Ruß ein verbundenes Netz, stabilisieren 10⁶–10⁹ Ω/sq und erhalten mehr vom Maßverhalten der MPPO-Matrix.
Geringere Füllung bedeutet weniger Material, das migrieren, ausblühen oder abreiben kann. Die Rezeptur ist auf niedrige Emissionen flüchtiger Stoffe und keine Oberflächenablagerung ausgelegt. Damit sinkt das Reinraumrisiko, und der faserorientierte Mechanismus entfällt, der kohlenstofffaserverstärkte Trays verzieht.
Typische Eigenschaften
| Eigenschaft | DGK-PPO DD6-9A | Norm | Bedeutung |
|---|---|---|---|
| Oberflächenwiderstand | 10⁶–10⁹ Ω/sq | Projektdefiniertes Widerstandsverfahren für flache Materialien | Kontrollierte Ableitung |
| HDT | ≥140°C | ASTM D648 | 125°C Trocknung |
| Schwindung | 0,3%–0,5% | ASTM D955 | Geringer Verzug |
| Dichte | ca. 1,10 g/cm³ | ASTM D792 | Leichtbau |
| UL 94 | HB bei 1,6 mm | UL 94 | Grundverhalten |
| Sauberkeit | niedrige VOC, kein Belag | Reinraum | Keine Kontamination |
Vergleich der Routen
| Kriterium | Ruß-MPPO | Faser-MPPO | DGK-PPO DD6-9A CNT |
|---|---|---|---|
| Füllung | ca. 30% | ca. 15% | niedrig |
| Widerstand | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω |
| Staub/Belag | hoch | mittel | sehr niedrig |
| Verzug | mittel | hoch | niedrig |
| Oberfläche | mittel | schlechter | gut |
| Chargenkonstanz | niedrig | mittel | hoch |
| Reinraum | schlecht | mittel | gut |
5. Spritzguss
Die Verarbeitung von MPPO unterscheidet sich deutlich von ABS oder PP. Vor dem Formen wird bei 90–120°C für 2–4 Stunden getrocknet; einige Hochleistungstypen können bis zu 24 Stunden benötigen. Restfeuchte kann Silberschlieren oder Blasen erzeugen und die scheinbare Gleichmäßigkeit des Leitnetzes stören.
Als Startfenster dienen 270–310°C Zylindertemperatur und 280–300°C Düsentemperatur. Zu wenig Wärme lässt die Schmelze hochviskos und führt zu unvollständiger Füllung; zu lange Verweilzeit oder Temperaturen oberhalb des Fensters können Abbau und elektrische Drift verursachen.
Für ebene Trays ist eine Werkzeugtemperatur von mindestens 120°C die Grundlage. Ein kaltes Werkzeug friert die Randschicht zu früh ein und schließt Spannungen ein, die beim 125°C-Tempern frei werden. Langsames, ausgeglichenes Abkühlen bei Werkzeugtemperaturen ≥120°C gibt den Ketten Zeit zur Relaxation. Balancierte Mehrfachanschnitte sind einem einzelnen unausgeglichenen Fließweg vorzuziehen.
| Parameter | Empfehlung | Zweck |
|---|---|---|
| Trocknungstemperatur | 90–120°C | Heißluft- oder Trockenlufttrockner |
| Trocknungszeit | 2–4 h | Einige Hochleistungstypen benötigen länger |
| Zylindertemperatur | 270–310°C | An Maschine und Werkzeug anpassen |
| Düsentemperatur | 280–300°C | Fluss in die Kavität erhalten |
| Werkzeugtemperatur | ≥120°C | Restspannung und Verzug reduzieren |
| Einspritzdruck | Mittel bis hoch | Vollständige Füllung sicherstellen |
| Einspritzgeschwindigkeit | Mittel | Übermäßige Schererwärmung vermeiden |
Empfohlen wird eine Schneckenspritzgießmaschine mit L/D über 15:1, einem Verdichtungsverhältnis von 2,5–3,5 sowie genauer Beheizung und Zonenregelung.
Vor einem Materialwechsel müssen Schnecke und Zylinder gründlich mit reinem PP oder PE gespült werden, um Kreuzkontamination zu vermeiden.
6. QFN-Serienfall in Ostchina
Ein QFN-Montage- und Testbetrieb mit rund 200 Millionen Bauteilen pro Jahr setzte importiertes kohlenstofffaserverstärktes MPPO ein. Sichtbare Fasern verschlechterten Oberfläche und automatische Bilderkennung. Der Widerstand streute um mehr als eine Dekade von 10⁷ bis 10⁹ Ω, und einige Trays überschritten 10⁹ Ω. Das Importmaterial hatte 10–12 Wochen Lieferzeit.
Die Maschine des Kunden hatte eine Schnecke mit L/D 18:1, das Werkzeug war jedoch nur auf 100°C eingestellt. DEYU erhöhte die Werkzeugtemperatur auf 125°C und stellte den Zylinder auf 285–305°C. Anschließend prüfte das Kundenteam neun Positionen in einer 3 × 3-Matrix an zehn Trays je Charge mit den kundenseitig festgelegten Elektroden und Konditionierungsbedingungen über drei aufeinanderfolgende 500er-Chargen.
Der Kunde prüfte neun Punkte 3 × 3 an zehn Trays aus drei 500er-Chargen. Alle 1500 lagen bei 10⁷–10⁹ Ω, CV <15% statt >40%, Bilderkennung 99,5% und Ebenheit ≤0,8 mm nach 125°C/24 h. Bedarf: 5 t/Monat; Import −70%.
7. BGA-Verzugsfall in Südchina
Nach 125°C/24 h lagen einzelne Trays über 1,2 mm statt ≤1,0 mm; Ausschuss etwa 12%. Werkzeug 105°C; Faserschwindung 0,12% längs und 0,08% quer, Differenz 0,04 Prozentpunkte.
Nach dem Wechsel zu DGK-PPO DD6-9A wurde das Werkzeug von 105°C auf 125°C angehoben und die Anschnitte für balancierte Mehrpunktfüllung überarbeitet. Da die CNT-Technologie nicht von langen Kohlenstofffasern abhängt, beseitigt sie die Hauptquelle orientierungsbedingter anisotroper Schwindung.
Es wurden drei aufeinanderfolgende Chargen zu je 800 Trays, insgesamt 2.400 Stück, hergestellt. Die Ebenheit nach 125°C/24 h betrug 0,5–0,8 mm, jedes Tray erfüllte die Grenze ≤1,0 mm, der Ausschuss sank von 12% auf unter 0,5% und jeder Messpunkt blieb zwischen 10⁷ und 10⁹ Ω. Das Material wurde mit etwa 8 Tonnen pro Monat auf alle BGA-Linien ausgeweitet.
8. Auswahl und Fehleranalyse
Wafer-Level- und Advanced-Packaging-Anwendungen bevorzugen die saubere CNT-Route. Für ≤1,0 mm nach 125°C/24 h sind isotropes Material und Werkzeug ≥120°C gemeinsam nötig. Ruß kommt nur bei niedriger Reinraumanforderung und akzeptiertem Staubrisiko infrage.
| Symptom | Ursache | Maßnahme | Nachweis |
|---|---|---|---|
| Verzug >1,0 mm | kaltes Werkzeug/Anschnitt/Schwindung | Werkzeug ≥120°C, Fluss balancieren | 125°C/24 h |
| R >10⁹ Ω | Feuchte/>310°C/Netz | Trocknung und Zonen prüfen | Punktprüfung mit definierten Elektroden und Konditionierung |
| Fasern sichtbar | Faserroute | auf CNT wechseln | visuell und 200× |
| Chargenstreuung | Dispersion/Prozess | Mischung und Temperatur | 10 Trays × 9 Punkte, CV |
9. Zusammenfassung
DGK-PPO DD6-9A adressiert drei zusammenhängende Trayfehler. Erstens liefert ein niedrig dosiertes CNT-Netz stabile 10⁶–10⁹ Ω/sq ohne die etwa 30% Ruß mit Staubrisiko und ohne sichtbare Kohlenstofffasern. Zweitens unterstützen 0,3%–0,5% Schwindung und bessere Isotropie eine Ebenheit ≤1,0 mm nach korrektem Formen und Tempern bei 125°C/24 h. Drittens belegen 1.500 QFN-Trays mit CV <15% und 2.400 BGA-Trays mit einer Ausschussminderung von 12% auf unter 0,5% die Serienleistung.
Die beiden Anwendungen decken sowohl Importersatz —5 Tonnen pro Monat und 70% weniger Importbezug— als auch die Verzugbeseitigung bei etwa 8 Tonnen monatlich ab. Sie zeigen die notwendige Entwicklungskette: Rezeptur, Trocknung, warmes Werkzeug, balancierte Füllung, punktweise Widerstandsmessung und Maßfreigabe nach dem Tempern.