Антистатический MPPO для прецизионных IC-лотков: DGK-PPO DD6-9A
Прецизионный лоток должен точно позиционировать корпус, безопасно рассеивать заряд, выдерживать сушку при 125°C и сохранять плоскостность. DGK-PPO DD6-9A создаёт в MPPO низкодозированную сеть CNT без пыления сажи и ориентационного коробления углеволокна.
FAQ для покупателей и инженеров
Вопросы, которые инженеры часто задают по этому маршруту материала
Какой диапазон сопротивления нужен IC-лотку?
Целевой диапазон — 10⁶–10⁹ Ом/кв. Он обеспечивает контролируемое рассеивание. Проверяют несколько точек готового лотка, а не только гранулу или пластину.
Выдерживает ли материал сушку при 125°C?
Типичный HDT не ниже 140°C, а валидация включает 125°C/24 ч. Итог принимают по реальному лотку, его нагрузке, штабелированию и плоскостности.
Как уменьшить коробление?
Используют низкоусадочный MPPO, правильную сушку, форму ≥120°C и сбалансированный многоточечный впуск; затем измеряют плоскостность после 125°C/24 ч.
Чем CNT отличается от традиционных наполнителей?
CNT создают сеть при меньшем содержании. Сажи обычно нужно около 30%, а около 15% углеволокна ориентируется по потоку и создаёт анизотропную усадку.
От резки пластины до корпусирования, тестирования и монтажа микросхема проходит десятки операций Pick and Place. На каждом перемещении IC-лоток обеспечивает координату, механическую защиту и управление статикой; это технологический носитель, а не обычная упаковка.
1. IC-лоток в сборке и тестировании
IC-лотки — это специализированные носители для операций сборки и испытаний полупроводников. Они предотвращают повреждающий электростатический контакт, защищают корпуса от ударов и обеспечивают автоматизированный контроль и установку. Конструкции лотков JEDEC задают матрицы карманов для микросхем размером от 3 × 3 до 22 × 22 мм; распространенный наружный габарит составляет 322,6 × 135,9 × 7,6 мм.
Та же концепция носителя применяется для корпусов BGA, QFN, QFP, PGA, TQFP, LQFP, SoC, SiP, TSOP и PLCC. Положение карманов, плоскостность и равномерность сопротивления должны быть предсказуемыми по всей детали, потому что автоматическая линия работает с целым отлитым лотком, а не с отдельным стандартным образцом материала.
По исходным данным MPPO/MPPE занимает более 90% применений материалов IC-лотков благодаря сочетанию механики, электрических свойств, теплостойкости, низкого влагопоглощения и стабильной геометрии.
2. Почему основной матрицей стал PPO
Первая причина выбора — размерная стабильность. Усадка MPPO обычно удерживается в диапазоне 0,3%–0,5%, что помогает сохранять геометрию карманов и уменьшает деформацию при повторном использовании. Углеволоконные нейлон и PET являются кристаллическими системами, в которых направленная кристаллизация и армирование повышают риск коробления краев лотка.
Вторая причина — теплостойкость. Корпуса BGA и QFN обычно сушат при 125°C перед оплавлением, чтобы предотвратить вызванное влагой растрескивание, известное как popcorn effect. Техническое задание может требовать HDT 130–160°C и деформацию менее 1 мм после 24 часов. Тепловой потенциал PPO начинается примерно с 140°C; модифицированный MPPO может превышать 140°C, а отдельные высокотемпературные системы достигают 160–170°C.
Третье требование — контролируемое рассеивание статического заряда. В этой программе для лотка установлен диапазон поверхностного сопротивления 10⁶–10⁹ Ом/кв. Классификацию упаковки и метод измерения сопротивления необходимо задавать отдельно: с геометрией электродов, кондиционированием, напряжением и временем измерения. Такой диапазон обеспечивает постепенный отвод заряда; выход за него может привести к притяжению пыли, повреждению схемы или скрытому отказу.
Логику выбора дополняет низкое влагопоглощение. PPO поглощает мало воды, поэтому отлитый лоток менее склонен к набуханию и потере геометрии при влажном хранении и в производственной среде.
3. Ограничения сажи и углеволокна
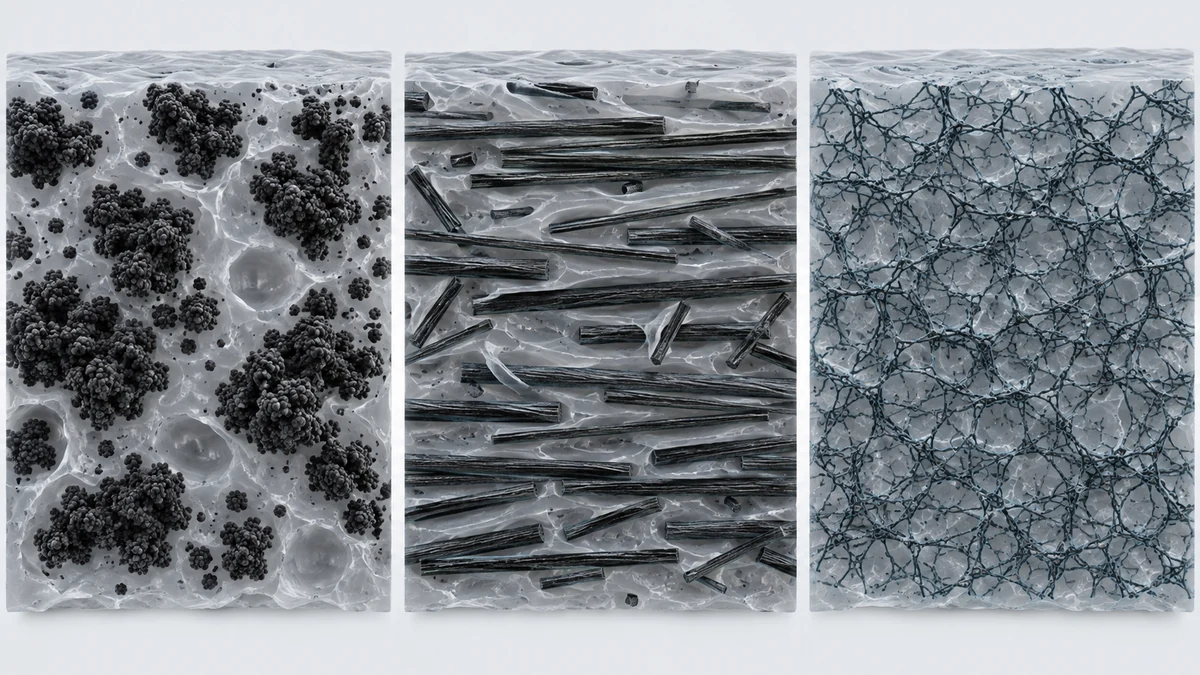
Обычная саженаполненная схема может достичь электрической цели при сравнительно низкой стоимости сырья, однако ей может потребоваться около 30% сажи. Такая загрузка увеличивает пыление и риск попадания частиц, маслянистого остатка или мигрировавшего вещества на микросхему в чистом помещении.
Углеродное волокно армирует PPO и обычно вводится примерно в количестве 15%, но его поставки могут быть ограничены, материал становится более хрупким, а волокна способны выступать на поверхности. Главное — волокна ориентируются по течению расплава. Разная усадка вдоль и поперек ориентации создает внутренние напряжения, асимметричное сокращение и коробление лотка при охлаждении или последующем нагреве.
Волокно ориентируется по потоку, создавая разную усадку вдоль и поперёк, внутренние напряжения и коробление. У обеих схем неоднородная дисперсия способна дать более одного порядка различия сопротивления между точками одного лотка.
4. DGK-PPO DD6-9A и сеть CNT
DEYU разработала DGK-PPO DD6-9A для полупроводниковых IC-лотков, носителей пластин и других прецизионных транспортных приспособлений для электроники. Углеродные нанотрубки формируют связную сеть при значительно меньшей загрузке, чем сажа, стабилизируя диапазон 10⁶–10⁹ Ом/кв и сохраняя большую часть размерных свойств матрицы MPPO.
Меньшая загрузка означает меньше наполнителя, способного мигрировать, выделяться или осыпаться. Рецептура рассчитана на низкие выбросы летучих веществ и отсутствие поверхностных отложений, что снижает риск загрязнения чистого помещения и исключает механизм ориентации длинных волокон, вызывающий деформацию углеволоконных лотков.
Типичные свойства
| Показатель | DGK-PPO DD6-9A | Стандарт | Значение |
|---|---|---|---|
| Поверхностное сопротивление | 10⁶–10⁹ Ом/кв | Метод сопротивления плоских материалов, заданный проектом | Статическое рассеивание |
| HDT | ≥140°C | ASTM D648 | Сушка 125°C |
| Усадка | 0,3%–0,5% | ASTM D955 | Низкое коробление |
| Плотность | около 1,10 г/см³ | ASTM D792 | Малый вес |
| UL 94 | HB при 1,6 мм | UL 94 | Базовое горение |
| Чистота | низкие летучие, без выделений | чистая зона | Без загрязнения |
Сравнение решений
| Критерий | Сажа MPPO | Углеволокно MPPO | DGK-PPO DD6-9A CNT |
|---|---|---|---|
| Доля наполнителя | около 30% | около 15% | низкая |
| Сопротивление | 10⁶–10⁹ Ом | 10⁶–10⁹ Ом | 10⁶–10⁹ Ом |
| Пыление/выделения | высокие | средние | очень низкие |
| Коробление | среднее | высокое | низкое |
| Поверхность | обычная | хуже из-за волокон | хорошая |
| Серийность | низкая | средняя | высокая |
| Чистая зона | плохо | средне | хорошо |
5. Литьё под давлением
Переработка MPPO существенно отличается от ABS и PP. Перед литьем материал сушат при 90–120°C в течение 2–4 часов; отдельным высокотехнологичным маркам может потребоваться до 24 часов. Остаточная влага вызывает серебристые полосы или пузыри и может нарушить видимую равномерность проводящей сети.
В качестве исходного окна используют профиль цилиндра 270–310°C и сопло 280–300°C. Недостаточный нагрев оставляет расплав слишком вязким и приводит к неполному заполнению, а чрезмерное время пребывания или температура выше окна вызывают деструкцию и дрейф электрических свойств.
Для плоского лотка базовая температура формы составляет не менее 120°C. Холодная форма слишком рано замораживает поверхностный слой и фиксирует напряжения, которые высвобождаются при сушке 125°C. Медленное равномерное охлаждение при температуре формы не ниже 120°C дает цепям время на релаксацию. Равномерные многоточечные литники предпочтительнее одного несбалансированного пути течения.
| Параметр | Рекомендация | Назначение |
|---|---|---|
| Температура сушки | 90–120°C | Горячий воздух или осушитель |
| Время сушки | 2–4 ч | Некоторым высокотехнологичным маркам требуется дольше |
| Температура цилиндра | 270–310°C | Уточнять по машине и форме |
| Температура сопла | 280–300°C | Сохранять течение в полость |
| Температура формы | ≥120°C | Снижать остаточные напряжения и коробление |
| Давление впрыска | Среднее-высокое | Обеспечить полное заполнение |
| Скорость впрыска | Средняя | Не допускать чрезмерного сдвигового нагрева |
Рекомендуется шнековая литьевая машина с отношением L/D выше 15:1, степенью сжатия 2,5–3,5, точным нагревом и контролем зон.
Перед сменой материала шнек и цилиндр необходимо полностью очистить чистым PP или PE, чтобы исключить перекрестное загрязнение.
6. QFN: серийная проверка в Восточном Китае
Предприятие по сборке и испытаниям QFN с годовым выпуском около 200 миллионов изделий использовало импортный углеволоконный MPPO. Выступающие волокна ухудшали поверхность и автоматическое распознавание. Сопротивление различалось более чем на порядок — от 10⁷ до 10⁹ Ом — и часть лотков превышала предел 10⁹ Ом. Срок поставки импортного материала составлял 10–12 недель.
Шнековая машина заказчика имела отношение L/D 18:1, но форма была настроена только на 100°C. DEYU повысила температуру формы до 125°C и задала цилиндру 285–305°C. Затем инженеры заказчика проверяли девять точек по матрице 3 × 3 на десяти лотках каждой партии, используя согласованные заказчиком электроды и режим кондиционирования, в трех последовательных партиях по 500 лотков.
Инженеры заказчика проверяли девять точек 3 × 3 на десяти лотках каждой из трёх партий по 500. Все 1500 лотков дали 10⁷–10⁹ Ом, CV <15% против >40%, распознавание 99,5%, плоскостность ≤0,8 мм после 125°C/24 ч. Потребление — около 5 т/мес., закупка импорта снизилась на 70%.
7. BGA: устранение коробления в Южном Китае
После 125°C/24 ч часть лотков превышала 1,2 мм при требовании ≤1,0 мм, брак был около 12%. Форма работала при 105°C, усадка с углеволокном составляла 0,12% по длинной и 0,08% по короткой стороне — разница 0,04 процентного пункта.
После перехода на DGK-PPO DD6-9A температуру формы повысили со 105°C до 125°C, а литники переработали для сбалансированного многоточечного заполнения. Поскольку схема CNT не зависит от длинных углеродных волокон, она устраняет главный источник ориентационно обусловленной анизотропной усадки.
Были изготовлены три последовательные партии по 800 лотков, всего 2 400 штук. Плоскостность после 125°C/24 ч составила 0,5–0,8 мм, все лотки выполнили предел ≤1,0 мм, брак снизился с 12% до менее 0,5%, а каждая измеренная точка сопротивления осталась в диапазоне 10⁷–10⁹ Ом. Материал распространили на все линии BGA с потреблением около 8 тонн в месяц.
8. Выбор и устранение дефектов
Для wafer-level и advanced packaging выбирают CNT-схему из-за чистоты. Для ≤1,0 мм после 125°C/24 ч нужны и изотропный MPPO, и форма ≥120°C. Сажу можно рассматривать только при невысоких требованиях к чистоте и принятом риске пыления.
| Проблема | Причина | Действие | Проверка |
|---|---|---|---|
| Коробление >1,0 мм | холодная форма/литник/усадка | форма ≥120°C, сбалансировать впуск | 125°C/24 ч |
| Сопротивление >10⁹ Ом | влага/перегрев >310°C/сеть | проверить сушку и зоны | Поточечная проверка заданными электродами после кондиционирования |
| Волокна на поверхности | углеволоконная схема | перейти на CNT | осмотр и 200× |
| Разброс партий | дисперсия/процесс | проверить смесь и температуры | 10 лотков × 9 точек, CV |
9. Итог
DGK-PPO DD6-9A решает три взаимосвязанных отказа IC-лотков. Во-первых, сеть CNT с низкой загрузкой обеспечивает стабильные 10⁶–10⁹ Ом/кв без примерно 30% сажи с риском пыления и без выступающих углеродных волокон. Во-вторых, усадка 0,3%–0,5% и улучшенная изотропия помогают удержать плоскостность ≤1,0 мм после правильного формования и сушки лотка при 125°C/24 ч. В-третьих, серийность подтверждают 1 500 QFN-лотков с CV <15% и 2 400 BGA-лотков со снижением брака с 12% до менее 0,5%.
Два применения охватывают и замену импортного материала — около 5 тонн в месяц и снижение импортных закупок на 70%, — и устранение коробления при потреблении около 8 тонн в месяц. Они показывают необходимую инженерную цепочку: рецептура, сушка, горячая форма, сбалансированное заполнение, поточечное измерение сопротивления и размерная приемка после нагрева.