MPPO antiestático para bandejas IC de precisión: DGK-PPO DD6-9A
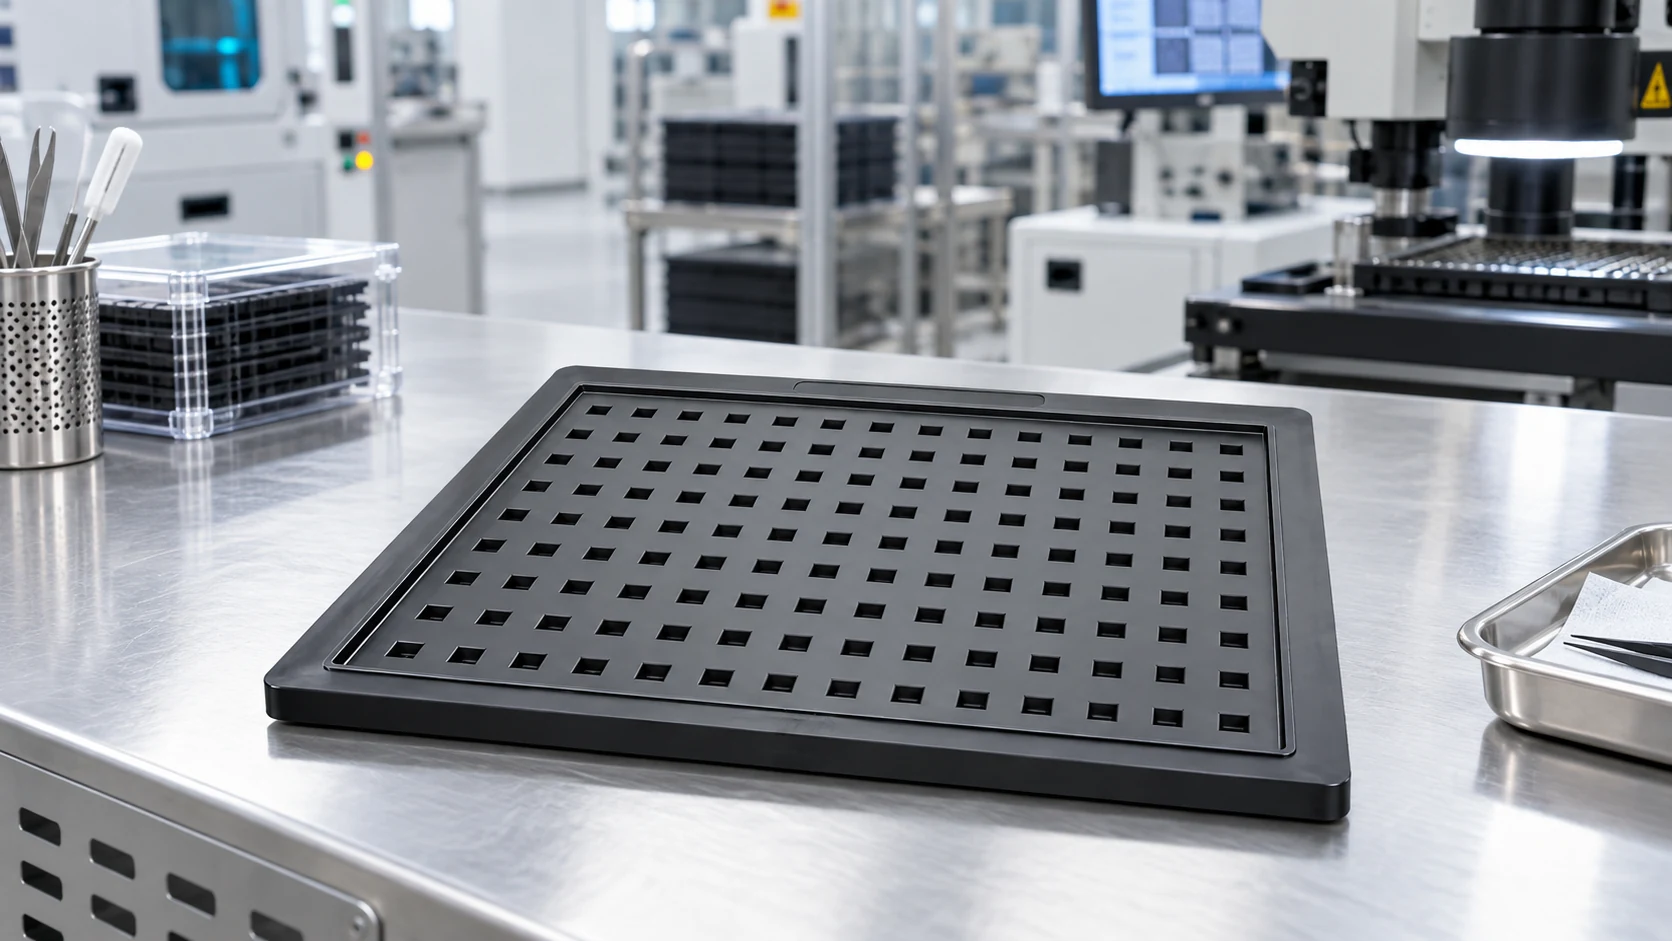
Una bandeja de precisión debe posicionar el encapsulado, disipar carga sin una descarga brusca, soportar el horneado a 125°C y conservar la planitud para la automatización. DGK-PPO DD6-9A crea una red CNT de baja carga en MPPO sin el polvo del negro de humo ni el alabeo por orientación de fibra.
FAQ para compradores e ingenieros
Preguntas frecuentes de ingeniería sobre esta ruta de material
¿Qué resistencia superficial necesita una bandeja IC?
El objetivo es 10⁶–10⁹ Ω/cuadro, un intervalo disipativo. Deben medirse varios puntos de la bandeja moldeada, no solo granza o placa.
¿Soporta DGK-PPO DD6-9A un horneado a 125°C?
Su HDT típico es ≥140°C y la validación incluye 125°C/24 h. La aceptación final se hace con la geometría, carga, apilado y planitud reales.
¿Cómo se controla el alabeo?
Con MPPO de baja contracción, secado correcto, molde ≥120°C y llenado equilibrado multipunto; después se verifica la planitud a 125°C/24 h.
¿En qué se diferencia CNT de las cargas tradicionales?
CNT forma red con mucha menos carga. El negro de humo suele rondar 30%; cerca de 15% de fibra de carbono se orienta con el flujo y provoca contracción anisótropa.
Desde el corte de oblea hasta encapsulado, ensayo y montaje, un chip pasa por decenas de operaciones Pick and Place. La bandeja IC aporta posición repetible, protección mecánica y control electrostático en cada transferencia.
1. Función de la bandeja IC
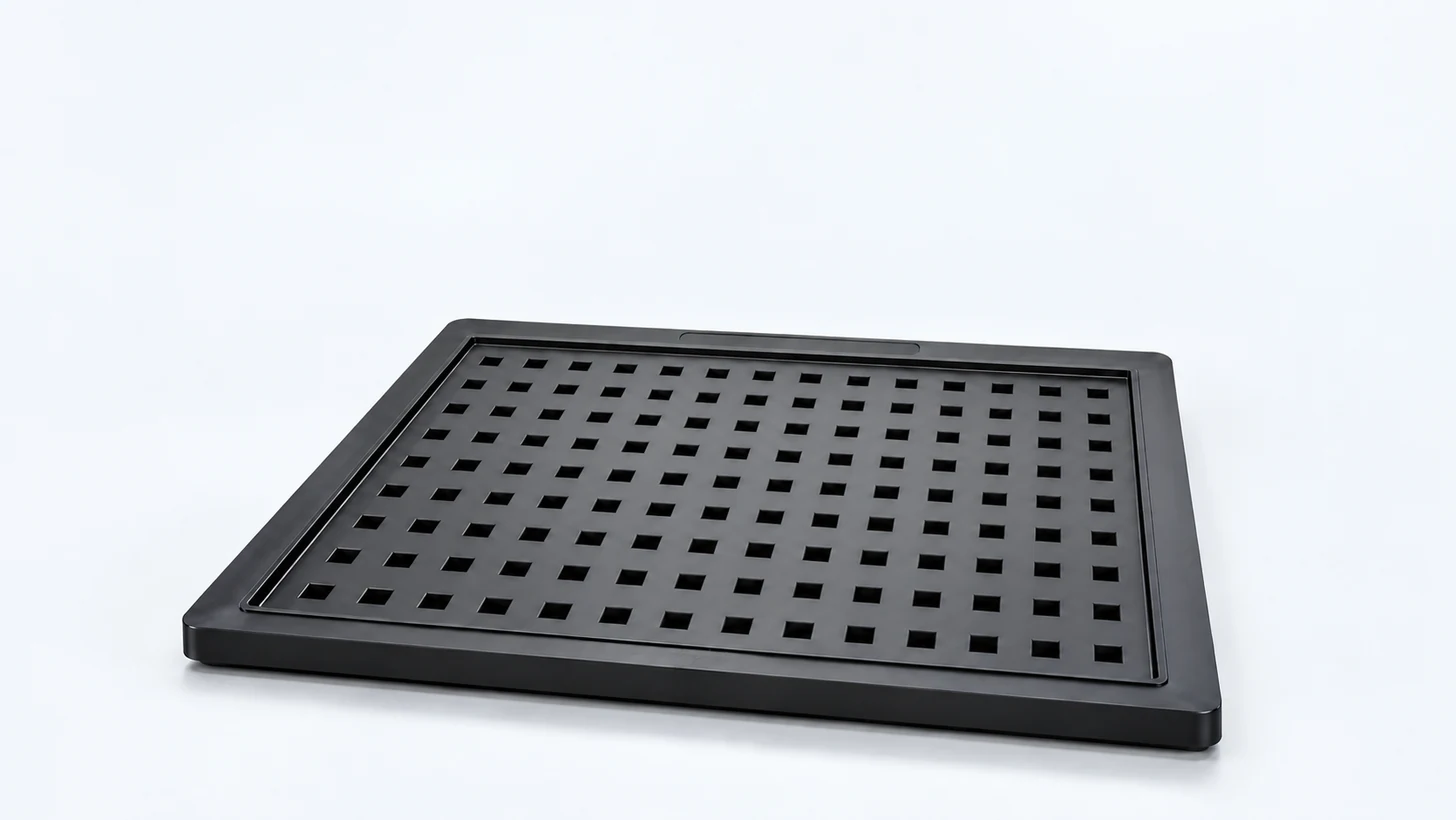
Las bandejas IC son portadores específicos para las operaciones de ensamblaje y ensayo de semiconductores. Evitan contactos electrostáticos dañinos, protegen los encapsulados frente a impactos y permiten la inspección y colocación automáticas. Los diseños JEDEC definen matrices de cavidades para chips de 3 × 3 a 22 × 22 mm; un contorno estándar habitual es 322,6 × 135,9 × 7,6 mm.
El mismo concepto se aplica a encapsulados BGA, QFN, QFP, PGA, TQFP, LQFP, SoC, SiP, TSOP y PLCC. La posición de las cavidades, la coplanaridad y la uniformidad de resistencia deben ser previsibles en toda la bandeja, porque la automatización trabaja con la pieza moldeada completa y no con una probeta aislada.
Los datos fuente sitúan MPPO/MPPE por encima del 90% del uso en bandejas IC por combinar mecánica, electricidad, calor, baja absorción de humedad y estabilidad dimensional.
2. Por qué PPO domina la selección
La estabilidad dimensional es la primera razón. La contracción de moldeo del MPPO suele mantenerse entre 0,3% y 0,5%, lo que favorece una geometría constante de las cavidades y una baja deformación tras usos repetidos. El nailon y el PET reforzados con fibra de carbono son sistemas cristalinos cuya cristalización y refuerzo direccionales pueden aumentar el alabeo de los bordes.
La resistencia térmica es la segunda razón. Los encapsulados BGA y QFN suelen secarse a 125°C antes de la refusión para evitar el agrietamiento inducido por humedad, conocido como efecto popcorn. Las especificaciones pueden exigir una HDT de 130–160°C y menos de 1 mm de deformación después de 24 horas. El PPO parte de una capacidad térmica cercana a 140°C; el MPPO modificado puede superar 140°C y algunos sistemas avanzados alcanzan 160–170°C.
La tercera exigencia es la disipación estática controlada. Este programa fija una resistencia superficial de 10⁶–10⁹ Ω/cuadro. La clasificación del embalaje y el método de resistencia deben especificarse por separado, incluidos geometría de electrodos, acondicionamiento, tensión y tiempo de medida. El intervalo evacua la carga de manera gradual; una bandeja fuera de rango puede atraer polvo, dañar circuitos o generar fallos latentes.
La baja absorción de humedad completa la lógica de selección. El PPO absorbe poca agua, por lo que una bandeja moldeada tiene menos riesgo de hincharse o perder geometría durante el almacenamiento y la producción en ambientes húmedos.
3. Problemas del negro de humo y la fibra
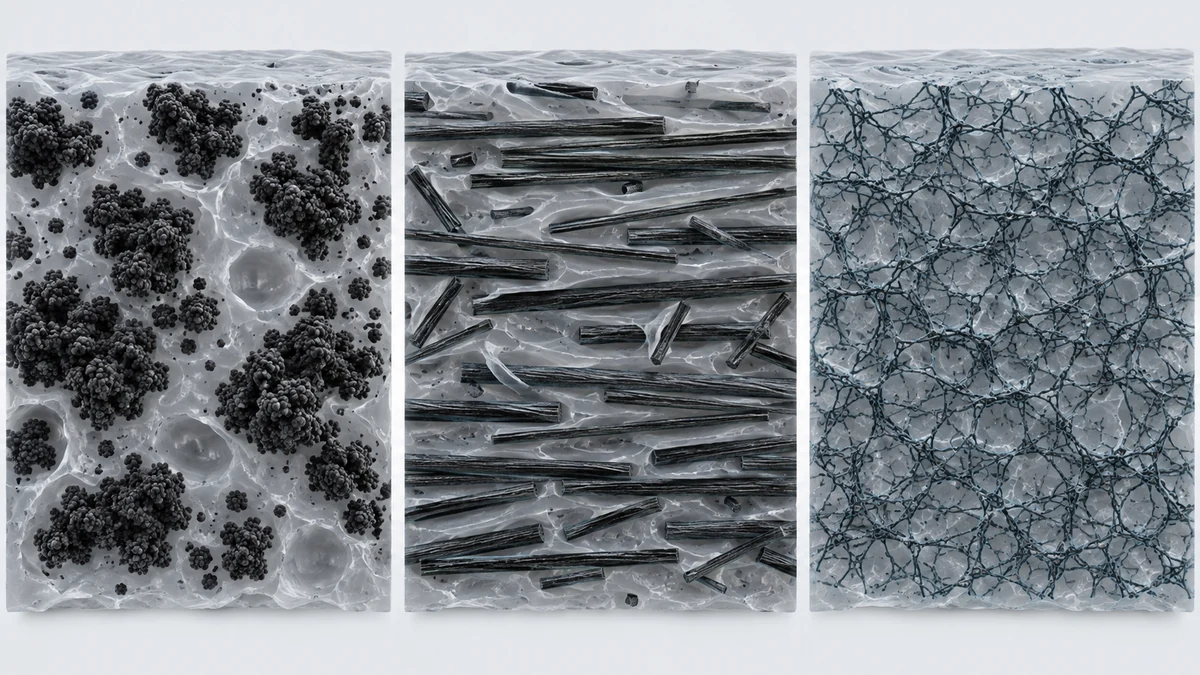
Una ruta convencional con negro de humo puede alcanzar el objetivo eléctrico con un coste de materia prima relativamente bajo, pero puede requerir cerca de un 30% de negro de humo. Esa carga aumenta el desprendimiento de polvo y el riesgo de que partículas, residuos aceitosos u otras sustancias migradas alcancen el chip en sala limpia.
La fibra de carbono refuerza el PPO y suele utilizarse alrededor del 15%, pero puede sufrir limitaciones de suministro, aumentar la fragilidad y aflorar en la superficie moldeada. Más importante aún, las fibras se orientan con el flujo. La distinta contracción paralela y transversal crea tensión interna, contracción asimétrica y alabeo durante el enfriamiento o el horneado posterior.
La fibra se alinea con el flujo y crea contracción distinta por dirección, tensión interna y alabeo. En ambas rutas una dispersión irregular puede separar en más de un orden de magnitud las resistencias de distintos puntos.
4. DGK-PPO DD6-9A con red CNT
DEYU desarrolló DGK-PPO DD6-9A para bandejas IC, portadores de obleas y otros útiles de transporte electrónico de precisión. Los nanotubos de carbono construyen una red conectada con una carga muy inferior a la del negro de humo, estabilizando 10⁶–10⁹ Ω/cuadro y conservando mejor el comportamiento dimensional de la matriz MPPO.
Una carga menor significa menos relleno disponible para migrar, exudar o desprenderse. La formulación se diseña con bajas emisiones de compuestos volátiles y sin precipitación superficial, lo que reduce el riesgo de contaminación en sala limpia y evita el mecanismo de orientación de fibras que deforma las bandejas reforzadas con fibra de carbono.
Propiedades típicas
| Propiedad | DGK-PPO DD6-9A | Norma | Significado |
|---|---|---|---|
| Resistencia superficial | 10⁶–10⁹ Ω/cuadro | Método de resistencia de material plano definido por el proyecto | Disipación controlada |
| HDT | ≥140°C | ASTM D648 | Horneado 125°C |
| Contracción | 0,3%–0,5% | ASTM D955 | Bajo alabeo |
| Densidad | aprox. 1,10 g/cm³ | ASTM D792 | Ligereza |
| UL 94 | HB a 1,6 mm | UL 94 | Comportamiento básico |
| Limpieza | bajo VOC, sin precipitación | sala limpia | Sin contaminación |
Comparación de rutas
| Criterio | MPPO negro de humo | MPPO fibra de carbono | DGK-PPO DD6-9A CNT |
|---|---|---|---|
| Carga | aprox. 30% | aprox. 15% | baja |
| Resistencia | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω | 10⁶–10⁹ Ω |
| Polvo/precipitación | alto | medio | muy bajo |
| Alabeo | medio | alto | bajo |
| Acabado | normal | peor por fibra | bueno |
| Consistencia | baja | media | alta |
| Sala limpia | mala | media | buena |
5. Moldeo por inyección
El procesado de MPPO difiere de forma importante del ABS o PP. Debe secarse a 90–120°C durante 2–4 horas antes del moldeo; algunos materiales de altas prestaciones pueden requerir hasta 24 horas. La humedad residual puede causar vetas plateadas o burbujas y alterar la uniformidad aparente de la red conductora.
Como ventanas iniciales se emplean 270–310°C en el cilindro y 280–300°C en la boquilla. Una temperatura insuficiente deja una masa muy viscosa y un llenado incompleto; un tiempo de residencia excesivo o temperaturas superiores al intervalo pueden provocar degradación y deriva eléctrica.
Una temperatura de molde de al menos 120°C es la base para bandejas planas. Un molde frío congela la piel demasiado pronto y retiene tensiones que se liberan durante el horneado a 125°C. El enfriamiento lento y equilibrado con molde a ≥120°C permite que las cadenas se relajen. Se prefieren varias compuertas equilibradas frente a un único recorrido de flujo desequilibrado.
| Parámetro | Recomendación | Objetivo |
|---|---|---|
| Temperatura de secado | 90–120°C | Aire caliente o secador desecante |
| Tiempo de secado | 2–4 h | Algunos grados avanzados requieren más tiempo |
| Temperatura del cilindro | 270–310°C | Ajustar a máquina y molde |
| Temperatura de boquilla | 280–300°C | Mantener el flujo hacia la cavidad |
| Temperatura de molde | ≥120°C | Reducir tensión residual y alabeo |
| Presión de inyección | Media-alta | Asegurar el llenado completo |
| Velocidad de inyección | Media | Evitar calentamiento excesivo por cizalla |
Se recomienda una inyectora de husillo con L/D superior a 15:1, relación de compresión de 2,5–3,5, calentamiento preciso y control independiente de zonas.
Antes de cambiar de material, el husillo y el cilindro deben purgarse por completo con PP o PE virgen para evitar contaminación cruzada.
6. Caso QFN en China oriental
Una empresa de ensamblaje y ensayo QFN que producía unos 200 millones de dispositivos al año utilizaba MPPO importado con fibra de carbono. Las fibras superficiales reducían la calidad y el reconocimiento por visión automática. La resistencia variaba más de un orden, de 10⁷ a 10⁹ Ω, y algunas bandejas superaban el límite de 10⁹ Ω. El plazo del material importado era de 10–12 semanas.
La máquina del cliente tenía un husillo L/D 18:1, pero el molde estaba a 100°C. DEYU elevó el molde a 125°C y ajustó el cilindro a 285–305°C. El equipo del cliente ensayó después nueve posiciones en una matriz 3 × 3 sobre diez bandejas por lote, con los electrodos y el acondicionamiento definidos por el cliente, en tres lotes consecutivos de 500 bandejas.
El cliente midió nueve puntos 3 × 3 en diez bandejas de cada una de tres partidas de 500. Las 1500 bandejas quedaron en 10⁷–10⁹ Ω, CV <15% frente a >40%, reconocimiento 99,5% y planitud ≤0,8 mm tras 125°C/24 h. Consumo: 5 t/mes; importación: −70%.
7. Caso BGA en China meridional
Tras 125°C/24 h algunas bandejas superaban 1,2 mm frente a ≤1,0 mm y el rechazo era 12%. El molde estaba a 105°C; la fibra daba 0,12% de contracción longitudinal y 0,08% transversal, diferencia de 0,04 puntos porcentuales.
Tras cambiar a DGK-PPO DD6-9A, el molde pasó de 105°C a 125°C y las compuertas se revisaron para un llenado multipunto equilibrado. Como la ruta CNT no depende de fibras largas de carbono, elimina la fuente principal de contracción anisotrópica causada por la orientación.
Se produjeron tres lotes consecutivos de 800 bandejas, 2.400 en total. La planitud después de 125°C/24 h fue de 0,5–0,8 mm, todas cumplieron el límite ≤1,0 mm, el rechazo cayó del 12% a menos del 0,5% y todos los puntos medidos permanecieron entre 10⁷ y 10⁹ Ω. El material se extendió a todas las líneas BGA con un consumo aproximado de 8 toneladas al mes.
8. Selección y diagnóstico
Para wafer-level y advanced packaging prima la ruta CNT limpia. Para ≤1,0 mm tras 125°C/24 h hacen falta material isotrópico y molde ≥120°C. El negro de humo solo procede cuando la limpieza es secundaria y se acepta el riesgo de polvo.
| Síntoma | Causa | Acción | Verificación |
|---|---|---|---|
| Alabeo >1,0 mm | molde frío/compuerta/contracción | molde ≥120°C y flujo equilibrado | 125°C/24 h |
| R >10⁹ Ω | humedad/sobre 310°C/red dañada | comprobar secado y zonas | Medición punto por punto con electrodos y acondicionamiento definidos |
| Fibra visible | ruta con fibra | cambiar a CNT | visual y 200× |
| Variación de lote | dispersión/proceso | revisar mezcla y temperatura | 10 bandejas × 9 puntos, CV |
9. Resumen
DGK-PPO DD6-9A aborda tres fallos relacionados de las bandejas. Primero, una red CNT de baja carga ofrece 10⁶–10⁹ Ω/cuadro estables sin la ruta de aproximadamente 30% de negro de humo con riesgo de polvo ni fibras de carbono afloradas. Segundo, una contracción de 0,3%–0,5% y mejor isotropía permiten mantener ≤1,0 mm de planitud tras moldear correctamente y hornear a 125°C/24 h. Tercero, la producción está respaldada por 1.500 bandejas QFN con CV <15% y 2.400 bandejas BGA con rechazo reducido del 12% a menos del 0,5%.
Las dos aplicaciones cubren tanto la sustitución de material importado —5 toneladas al mes y un 70% menos de compra importada— como la eliminación del alabeo con unas 8 toneladas mensuales. Muestran la cadena necesaria: formulación, secado, molde caliente, llenado equilibrado, medición punto por punto y liberación dimensional después del horneado.