Fabrication et applications du fil PP antistatique : pratique avec DGK‑PP DD4‑5A
Le fil PP conducteur est plus difficile à stabiliser qu'une pièce injectée, car l'étirage oriente le polymère et le réseau conducteur. Ce guide couvre compound, MFR, taux d'étirage, dilution, coextrusion trois couches, qualification FIBC et dépannage de ligne.
FAQ acheteurs et ingénieurs
Questions fréquentes des ingénieurs sur cette route matière
Pourquoi la résistance augmente-t-elle après étirage ?
L'étirage aligne les chaînes et éloigne des particules, réduisant contacts et chemins transversaux. Il faut mesurer le fil fini, pas déduire des granulés.
70:30 et 80:20 sont-ils universels ?
Non. Ce sont des points projet dépendant du PP vierge, réseau carbone, étirage, dosage, température, dimensions et montage.
Quelles normes utiliser ?
ASTM D257 vise les isolants et exclut les matériaux modérément conducteurs ; ASTM D4496 peut convenir dans sa plage. Type C FIBC suit IEC 61340-4-4 et l'emballage ESD IEC 61340-5-3.
Comment la coextrusion réduit-elle le coût ?
Une peau fine assure la fonction et un cœur PP vierge la résistance. Les 20-30% de peau et 30-50% d'économie sont des références à recalculer.
1. Défi industriel : le dilemme du fil conducteur
Dans les FIBC conducteurs, sacs tissés antistatiques et fils conducteurs, rendre le PP conducteur est plus difficile que pour une pièce injectée. Extrusion chaude et étirage reconstruisent le réseau ; mécanique et conduction peuvent s'opposer et la fenêtre devient étroite.
Le premier problème classique est la rupture des filaments due à une mauvaise dispersion de la charge. Lorsque le noir de carbone conducteur est insuffisamment dispersé dans le PP, les agglomérats colmatent le filtre ou forment des points durs à la filière. Le ruban ou le filament casse alors de façon répétée pendant l'étirage et le rendement de ligne diminue.
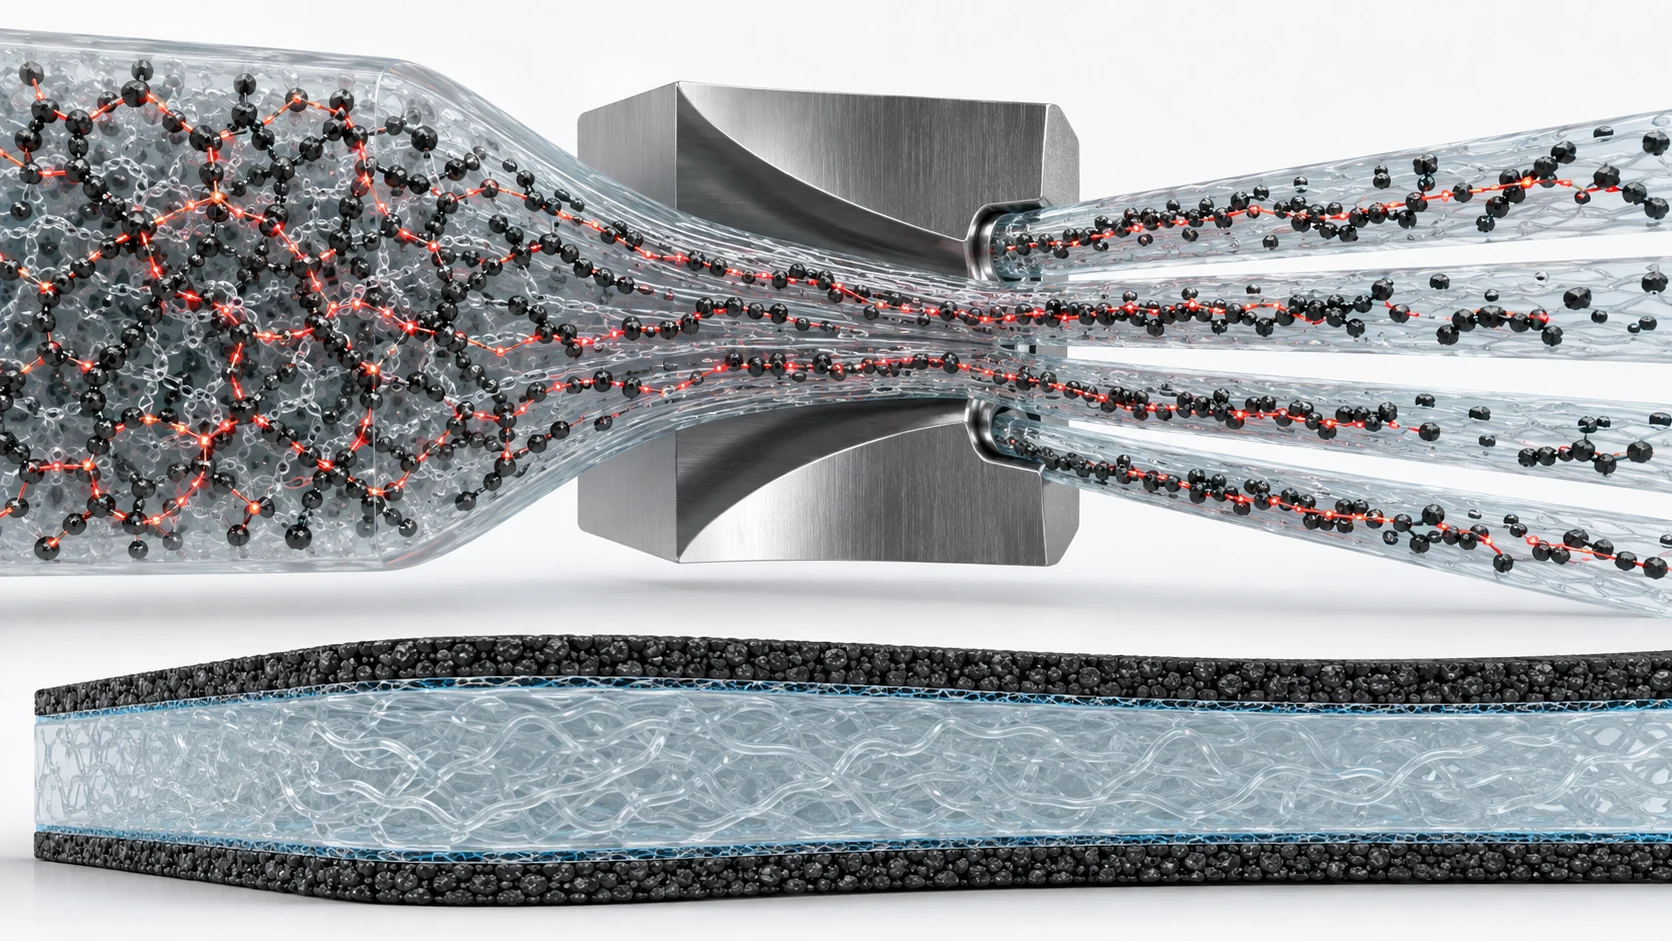
Le deuxième problème est la dérive de résistance après étirage. Le fondu ou le filament non étiré peut comporter un réseau conducteur relativement isotrope. L'étirage oriente les chaînes et déplace la phase conductrice, ouvrant certains contacts; la résistance peut augmenter d'un ou deux ordres de grandeur et sortir de la cible. Le grade d'extrusion apparenté DGK-PP DD3R1 fournit un exemple de projet où un composé initialement peu résistif aboutit à 10^4-10^5 ohms après étirage, mais ce n'est pas une règle de conversion garantie pour DD4-5A.
Le troisième problème est le compromis entre coût et performances. Un compound PP conducteur coûte plus cher que le PP vierge. Réaliser tout le filament en compound conducteur augmente le coût matière, tandis qu'une dilution excessive peut faire passer le mélange sous son seuil de percolation et déstabiliser la résistance.
Le projet DGK-PP DD4-5A est donc conçu comme une démarche d'ingénierie complète, du granulé au fil: la fluidité est adaptée à la ligne, le taux de mélange est validé pour la résistance voulue et une structure à trois couches réduit la consommation de matière conductrice. Le grade de projet DD4-5A exact ne dispose pas actuellement de page publique; DGK-PP DD4-5A-JC est lié comme produit publié le plus proche, sans créer un nouveau produit.
2. Du granulé au fil : variables essentielles
2.1 Propriétés et MFR réglable
DD4-5 désigne environ 10^4-10^5 ohms sur l'éprouvette définie par le fournisseur. Granulé ou plaque ne sont qu'un départ : forme, électrodes, conditionnement et tension comptent. Ruban, fil et tissu se testent sous leur forme réelle.
Références projet DD4-5A : densité 0,965 g/cm3, traction 21,8 MPa, allongement 90%, MFR 7 g/10 min à 230 C/2,16 kg, Izod 35 kJ/m2 et HDT 105 C. À confirmer sur le TDS actuel puisque la page publique est DD4-5A-JC.
MFR 7 est un départ moyen. Vis, filière ronde/plate et étirage varient. Certaines lignes exigent plus de flux pour réduire la pression, d'autres moins pour la tenue du fondu. En ajustant homo/copolymère et additifs, des projets ont atteint 14-15 g/10 min pour faible denier tout en gardant l'objectif électrique.
2.2 Reconstruction pendant l'étirage
Avant étirage, le réseau est plus isotrope et moins résistif. Après, il s'oriente, les écarts croissent et la connexion transversale faiblit. Le résultat peut rester à 10^4-10^5 ohms ou monter après dilution.
Compound, taux, géométrie, refroidissement et mélange agissent ensemble. Plus d'étirage augmente souvent la résistance, mais non linéairement. DEYU part du taux client et de la cible finale pour compenser l'orientation.
2.3 Conditionnement et température
Le PP absorbe peu, mais noir de carbone, additifs, condensation et contamination portent de l'humidité. Un départ projet est 90 C pendant 4-5 h. La ligne doit confirmer moins de bulles, stries et ruptures sans collage ni énergie inutile.
L'extrusion commence à 210-225 C. Trop bas augmente viscosité et pression ; trop haut dégrade PP et additifs. Pression, couple, débit, aspect, MFR et électricité fixent la fenêtre.
3. Mélanges pour plusieurs résistances
DD4-5A démarre autour de 10^4-10^5 ohms, mais le mélange avec PP vierge résistant et ductile peut déplacer le fil vers le dissipatif et restaurer l'étirabilité.
La relation suit un comportement de percolation et non une règle de mélange linéaire. Au-dessus du seuil, les chemins conducteurs restent assez nombreux; près du seuil ou en dessous, la résistance augmente fortement et devient sensible aux faibles variations de formulation ou de procédé. Dans un système d'essai DEYU, un mélange DD4-5A/PP vierge de 70:30 a donné environ 10^7 ohms, contre environ 10^6 ohms pour 80:20. Ce sont des points propres à une ligne, pas des valeurs universelles.
Le PP vierge compense aussi une partie de la perte de ténacité que la charge conductrice peut provoquer pendant l'étirage. Avec un allongement de référence de 90% pour le projet DD4-5A, un PP à fort allongement peut améliorer la marge mécanique du fil fini. Un seul compound, plusieurs taux validés et plusieurs plages de résistance peuvent réduire le stock, mais l'échelle de mélanges doit être qualifiée sur la ligne de production.
KJD789R-A1 est une autre référence PP antistatique permanente. Les données du plateau SMT sur position, faible humidité et alcool illustrent une autre voie et ne prédisent pas le fil DD4-5A.
4. Coextrusion trois couches
4.1 Architecture
Pour les rubans de sacs tissés antistatiques et les fils de FIBC conducteurs à grand volume, la coextrusion trois couches peut transformer un compound techniquement viable en structure économique. Une construction type comprend une peau extérieure en PP conducteur ou dissipatif, une interface d'adhésion si nécessaire et un cœur en PP à haute résistance.
La couche extérieure utilise le compound de projet DD4-5A ou son mélange validé pour assurer la fonction électrique. Le cœur emploie un PP vierge à forte résistance et fort allongement pour reprendre les charges. L'interface et les réglages de coextrusion doivent éviter tout délaminage pendant l'étirage, le tissage, la flexion et la fabrication du sac.
4.2 Coût
Lorsque la couche fonctionnelle conductrice représente environ 20-30% de la matière totale, la consommation de compound conducteur peut diminuer d'environ 70-80% par rapport à une monocouche entièrement conductrice. Le cœur plus résistant en PP vierge peut aussi améliorer la charge de rupture et l'allongement.
Ce concept a été évalué pour des rubans plats conducteurs ou dissipatifs de FIBC et des sacs tissés antistatiques. Les estimations de projet annoncent 30-50% de réduction du coût matière, mais l'économie réelle dépend de la stabilité des couches, de la résine d'adhésion, des chutes de rive, des rebuts de démarrage, du débit, de la conception du sac et des prix locaux. Les FIBC de types C et D reposent sur des principes électrostatiques différents; le sac complet doit donc être conçu et qualifié pour le type déclaré.
4.3 Décision
Pour <=10^5 ohms, essayer d'abord l'extrusion directe. Pour 10^6-10^7 et le coût, tester 80:20/70:30. Au-delà d'environ 500 t/an avec ligne disponible, comparer modification, couches, déchets et économie. Une peau <=25% est un point de calcul, pas une garantie de retour.
5. Cas et méthodes
Cas 1 : usine de sacs tissés
Une usine anonyme produisant environ 2 000 tonnes par an de sacs tissés antistatiques pour composants électroniques mélangeait auparavant un autre concentré PP conducteur. La dispersion du noir de carbone provoquait des ruptures fréquentes, des points durs et une résistance du tissu comprise entre 10^7 et 10^11 ohms sur un même rouleau. Le taux d'acceptation déclaré était de 82%.
Après adoption de la démarche DD4-5A, DEYU a examiné une ligne monovis de 65 mm et un rapport d'étirage de 8,5. Le MFR du projet a été porté de 7 à environ 9 g/10 min, et le conditionnement est passé de 80 C pendant 2 heures à 90 C pendant 4 heures.
Le contrôle a pris tête, milieu et queue sur trois lots de 24 h. L'ancien rapport citait ASTM D257 à 23 +/-2 C, 50 +/-5% RH, 100 V et 60 s. D257 exclut les conducteurs modérés ; le rapport doit définir électrodes et utiliser D4496 ou une méthode adaptée.
Le rapport indiquait 42 ruptures réduites à <=1/24 h, aucun point, 70:30 proche de 10^7 ohms avec CV <=15% et acceptation 98,5%. L'approvisionnement était de 12 t/mois en août 2026. Les chiffres exigent le rapport signé.
Cas 2 : FIBC Type C
L'exportateur doit tester le sac mis à la terre selon IEC 61340-4-4. L'édition 2018 autorise jusqu'à 100 Mohms pour l'exigence concernée. L'ancienne voie mettait plus de 35% du coût en matière.
Le projet trois couches utilisait une peau conductrice de 25% constituée d'un mélange 80:20 de DD4-5A et PP vierge, un cœur de 70% en PP à haute résistance et une couche d'adhésion de 5%. Le ruban fini a donné 10^6-10^7 ohms. Sur le sac complet, la résistance entre plusieurs emplacements, y compris les boucles de levage, et le point de terre était de 2 x 10^7-5 x 10^7 ohms, soit moins de 10^8 ohms lors de l'essai du projet.
La charge de rupture annoncée d'au moins 350 N/50 mm et l'allongement d'au moins 25% doivent être rattachés à une éprouvette définie: 50 mm correspond généralement à la largeur d'une bande ou d'un tissu, et non à un filament fin isolé. La qualification mécanique du sac, le coefficient de sécurité, les levages cycliques et la qualification électrostatique du type restent régis par le plan d'essai FIBC du client. Le projet a rapporté environ 40% de baisse du coût matière et une consommation d'environ 8 tonnes de DD4-5A par mois.
Le projet rapporte 40% d'économie et 8 t/mois. RoHS, REACH et SGS exigent un rapport actuel de la formule ; proposer un numéro sur demande ne remplace pas la vérification de portée et validité.
Cas 3 : fil fin
Pour <=50 D, MFR a été porté de 7 à 14 pour réduire la pression. Sur 48 h, pas de blocage ni rupture ; 50D/24f a donné 5 x 10^4-8 x 10^4 ohms et >=4,5 cN/dtex. Après dix cycles AATCC 61, hausse <0,5 ordre.
Deux lignes, 5 t/mois et 60% d'importation en moins ont été rapportés. Le dossier doit préciser édition, lavage, écart électrodes et conditionnement.
6. Dépannage extrusion
| Symptôme | Cause | Action | Vérification |
|---|---|---|---|
| Ruptures | Humidité, chaleur, dispersion ou vis | Confirmer séchage ; baisser 5 C ; inspecter filtre et vis | MFR, pression, ruptures et microscopie |
| Résistance haute | Étirement, mélange ou réseau | Baisser 5% ; repeser 70:30/80:20 ; revoir filière | Mesure segmentée avec montage défini |
| Points | Résidu, amas ou pollution | Purger PP 10-15 min ; vérifier maille et séparation | Inspection au grossissement convenu |
| Variation lot | Séchage, mélange ou température | Standardiser ; mélanger plus ; vérifier zones | Cinq éprouvettes et CV |
7. Paramètres et normes
| Étape | Départ | Note |
|---|---|---|
| Conditionnement | 90 C, 4-5 h | PP peu hygroscopique ; condensation/additifs |
| Extrusion | 210-225 C | Selon pression, séjour, forme et dégradation |
| DD4-5A | 10^4-10^5 ohms | Éprouvette fournisseur ; pas de page exacte |
| Non étiré | ~10^3 ohms dans l'exemple DD3R1 | Grade distinct |
| Fil étiré | 10^4-10^5 ohms | Selon taux, géométrie et montage |
| 70:30 | ~10^7 ohms | Un projet |
| 80:20 | ~10^6 ohms | Non universel |
| Peau | 20-30% | Reste cœur et interface |
| Économie | 30-50% | Recalculer |
| Conducteur modéré | ASTM D4496 si applicable | D257 l'exclut |
| Type C FIBC | IEC 61340-4-4:2018 | Sac complet, jusqu'à 100 Mohms |
| Emballage ESD | IEC 61340-5-3:2022 | 5-1 est le programme ESD |
| Substances | RoHS/REACH actuels | Vérifier formule et rapport |
8. Synthèse
La valeur de DD4-5A est une route contrôlée, pas seulement un granulé. MFR s'adapte à vis, filière et étirage ; des projets sont passés de 7 à 14-15 g/10 min.
Une échelle 70:30/80:20 déplace le projet de 10^4-10^5 à 10^6-10^7 ohms. Trois couches limitent la peau à 20-30% et gardent un PP fort au cœur, avec une opportunité d'économie de 30-50%.
Les cas de 72 h, Type C et 48 h sont des références. La libération exige rapports signés, documents actuels, électrodes définies et qualification du fil ou sac fini.