Herstellung und Anwendungen antistatischer PP-Garne: Praxis mit DGK‑PP DD4‑5A
Leitfähiges PP-Garn ist schwieriger zu stabilisieren als ein Spritzgussteil, weil Verstrecken Polymer und Leitnetz orientiert. Der Leitfaden umfasst Compound, MFR, Streckverhältnis, Verdünnung, Dreischicht-Coextrusion, FIBC-Prüfung und Produktionsdiagnose.
FAQ für Einkauf und Technik
Häufige technische Fragen zu dieser Materialroute
Warum steigt der Widerstand nach dem Verstrecken?
Verstrecken richtet Ketten aus und trennt Partikel. Kontakte und Querpfade sinken; deshalb muss das fertige Garn statt Pellets gemessen werden.
Sind 70:30 und 80:20 universell?
Nein. Es sind Projektpunkte abhängig von Neu-PP, Kohlenstoffnetz, Streckung, Dosierung, Temperatur, Abmessung und Messaufbau.
Welche Normen passen?
ASTM D257 gilt für Isolierstoffe und schließt mäßig leitfähige aus; ASTM D4496 kann in seinem Bereich passen. Type C FIBC folgt IEC 61340-4-4, ESD-Verpackung IEC 61340-5-3.
Wie spart Coextrusion Kosten?
Eine dünne leitfähige Haut liefert die Funktion, der Neu-PP-Kern die Festigkeit. 20-30% Haut und 30-50% Ersparnis sind neu zu berechnende Projektreferenzen.
1. Branchenproblem: das leitfähige Garn
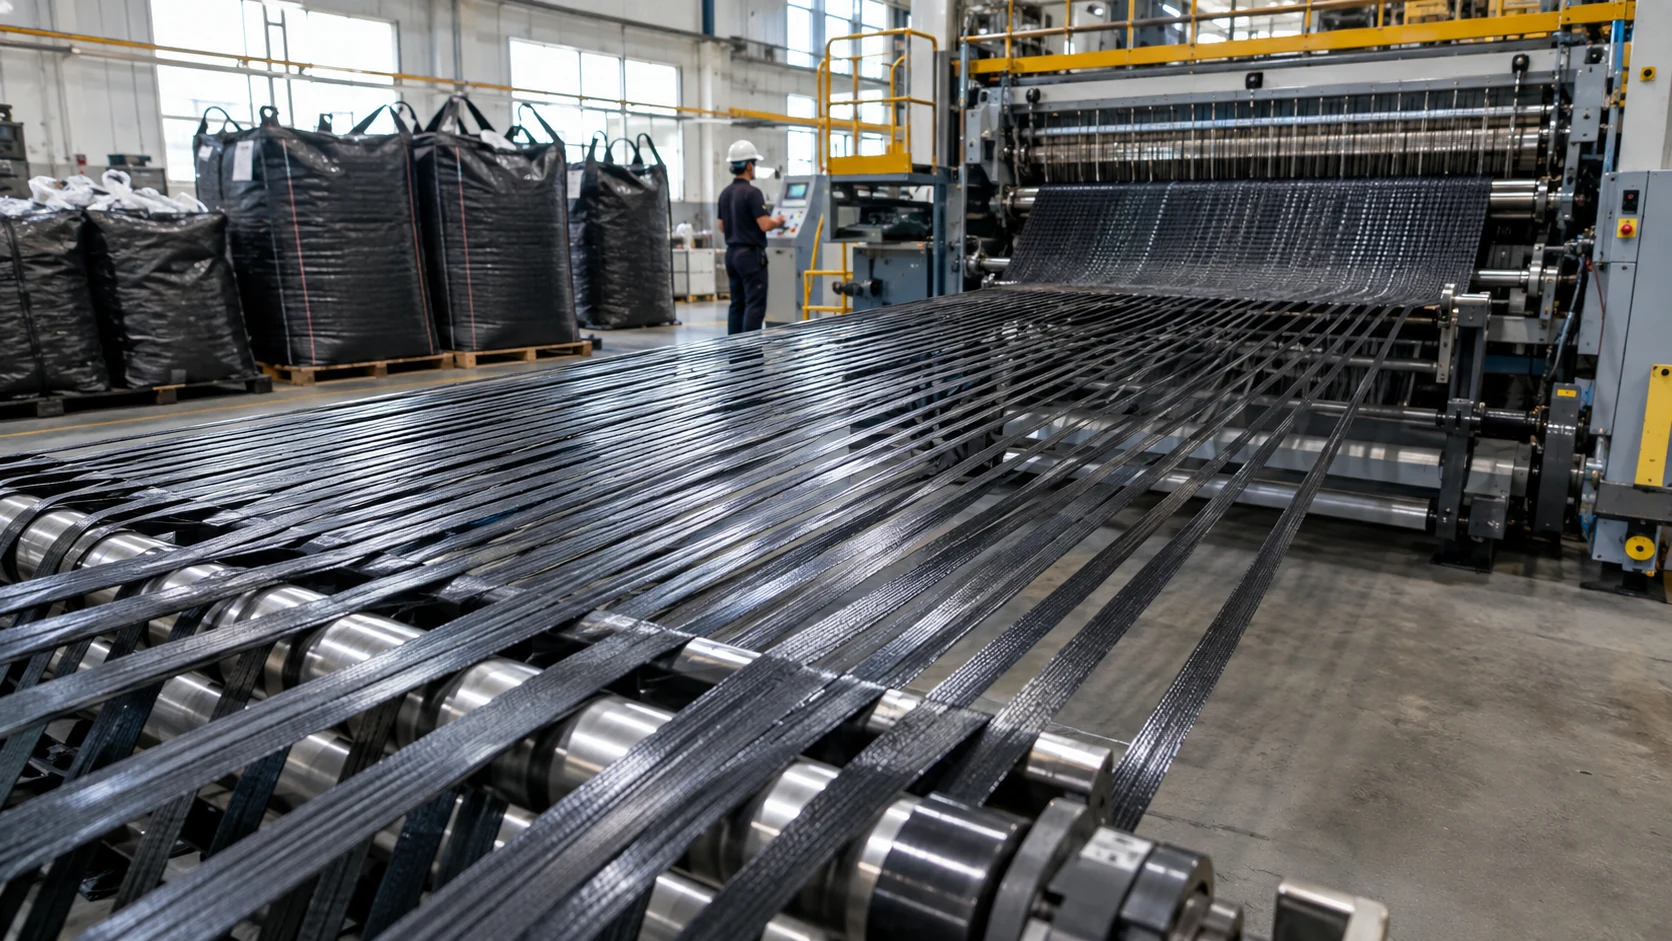
Bei leitfähigen FIBC, antistatischen Gewebesäcken und Garn ist Leitfähigkeit im PP schwieriger als im Spritzguss. Heiße Extrusion und Streckung bauen das Netz um; Mechanik und Leitung können gegeneinander laufen und lassen ein enges Fenster.
Das erste klassische Problem sind Filamentbrüche durch schlechte Füllstoffdispersion. Ist leitfähiger Ruß im PP nicht ausreichend verteilt, verstopfen Agglomerate das Sieb oder bilden harte Stellen an der Düse. Band oder Filament reißen dann während des Verstreckens wiederholt, und die Linienleistung sinkt.
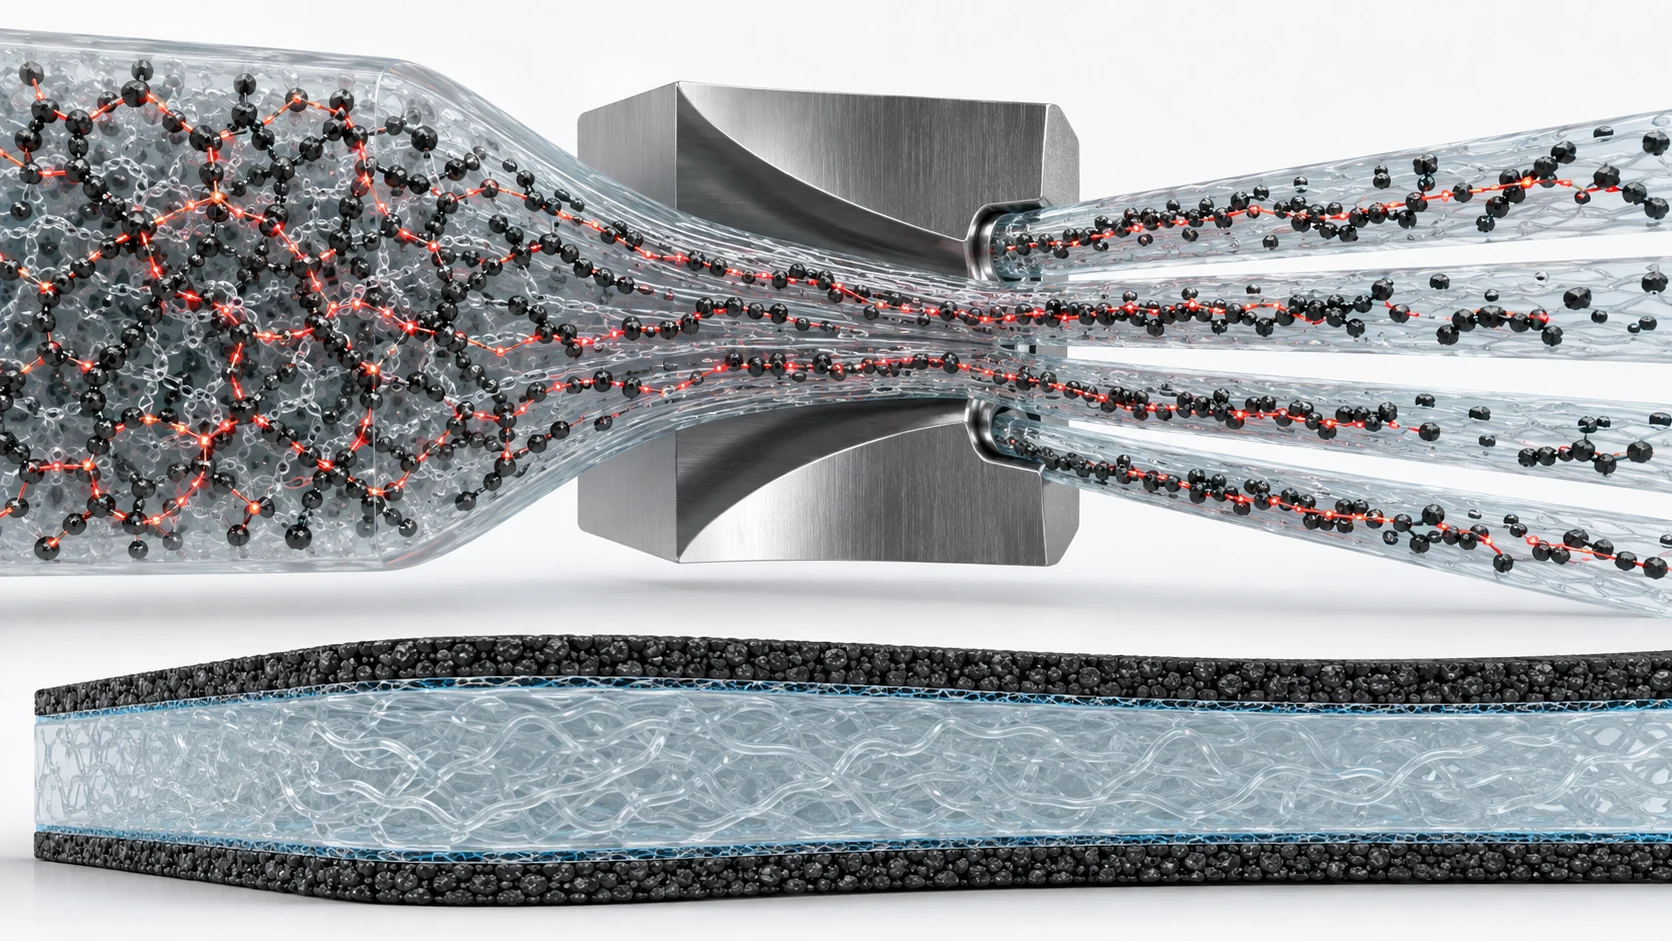
Das zweite Problem ist die Widerstandsdrift nach dem Verstrecken. Schmelze oder unverstrecktes Filament können ein relativ isotropes Leitnetz enthalten. Das Verstrecken richtet Polymerketten aus und verschiebt die leitfähige Phase, sodass Kontakte aufgehen; der Widerstand kann um ein bis zwei Größenordnungen steigen und den Zielbereich verlassen. Die verwandte Extrusionssorte DGK-PP DD3R1 liefert ein separates Projektbeispiel, bei dem ein niedrigohmiger Ausgangscompound nach dem Verstrecken 10^4-10^5 Ohm im fertigen Filament erreicht. Das ist jedoch keine garantierte Umrechnungsregel für DD4-5A.
Das dritte Problem ist der Kosten-Leistungs-Kompromiss. Leitfähiger PP-Compound kostet mehr als Neu-PP. Ein vollständig leitfähiges Filament erhöht die Materialkosten, während zu starke Verdünnung die Mischung unter die Perkolationsschwelle bringen und den Widerstand instabil machen kann.
Die Projektrichtung DGK-PP DD4-5A ist deshalb als vollständiger Entwicklungsweg vom Granulat zum Garn ausgelegt: Der Schmelzfluss wird an die Linie angepasst, das Mischungsverhältnis für den geforderten Widerstand geprüft und eine Dreischichtstruktur senkt den Verbrauch des leitfähigen Materials. Für die exakte Projektvariante DD4-5A gibt es derzeit keine öffentliche Produktseite; DGK-PP DD4-5A-JC ist als nächstliegendes veröffentlichtes Produkt verlinkt, ohne ein neues Produkt anzulegen.
2. Von Pellets zum Garn
2.1 Eigenschaften und MFR
DD4-5 bezeichnet etwa 10^4-10^5 Ohm auf der Lieferantenprobe. Pellet oder Platte sind nur Startwerte; Form, Elektroden, Konditionierung und Spannung wirken mit. Band, Garn und Gewebe werden real geprüft.
DD4-5A-Projektreferenzen: 0,965 g/cm3, 21,8 MPa Zug, 90% Bruchdehnung, MFR 7 g/10 min bei 230 C/2,16 kg, Izod 35 kJ/m2 und HDT 105 C. Aktuelles TDS bestätigen, da die Webseite DD4-5A-JC betrifft.
MFR 7 ist ein mittlerer Start. Schnecke, Rund-/Flachdüse und Streckung unterscheiden sich. Mehr Fluss senkt bei manchen Linien den Druck, weniger erhöht Schmelzefestigkeit. Projekte hoben durch Homo-/Copolymer und Additive auf 14-15 g/10 min für Feintiter an und hielten das vereinbarte elektrische Ziel.
2.2 Netzumbau beim Verstrecken
Vor Streckung ist das Netz isotroper und der Widerstand niedriger. Danach steigen Abstände und Querleitung sinkt. Das Ergebnis kann bei 10^4-10^5 Ohm bleiben oder durch Verdünnung höher werden.
Compound, Streckverhältnis, Geometrie, Kühlung und Mischung wirken zusammen. Mehr Streckung erhöht oft den Widerstand, aber nicht linear. DEYU beginnt mit Linienbereich und Endziel und kompensiert die Orientierung in der Rezeptur.
2.3 Konditionierung und Temperatur
PP nimmt wenig Wasser auf, doch Rußoberfläche, Additive, Kondensat und Schmutz bringen Feuchte. Projektstart ist 90 C für 4-5 h. Die Linie muss weniger Blasen, Silber und Brüche ohne Verkleben und Energieverschwendung bestätigen.
Extrusionsstart ist 210-225 C. Zu kalt erhöht Viskosität und Druck, zu heiß baut PP und Additive ab. Druck, Moment, Ausstoß, Optik, MFR und Elektrik definieren das Fenster.
3. Mischungen für mehrere Bereiche
DD4-5A startet um 10^4-10^5 Ohm. Mischung mit festem, dehnfähigem Neu-PP kann das Garn dissipativ machen und Verstreckbarkeit zurückgeben.
Der Zusammenhang folgt der Perkolation und keiner linearen Mischregel. Oberhalb der Schwelle bleiben genügend Leitpfade erhalten; nahe oder unterhalb steigt der Widerstand stark und reagiert empfindlich auf kleine Änderungen von Zusammensetzung oder Prozess. In einem DEYU-Versuchssystem ergab eine Mischung aus DD4-5A und Neu-PP im Verhältnis 70:30 etwa 10^7 Ohm, 80:20 dagegen etwa 10^6 Ohm. Das sind linienspezifische Versuchspunkte und keine universellen Werte.
Neu-PP gleicht außerdem einen Teil des Zähigkeitsverlusts aus, den leitfähige Füllung beim Verstrecken verursachen kann. Bei einer Projekt-Referenzdehnung von 90% für DD4-5A kann ein hochdehnbares PP die mechanische Reserve des fertigen Garns verbessern. Ein Compound, mehrere validierte Mischungen und mehrere Widerstandsbereiche können den Lagerbestand reduzieren; die Mischungsleiter muss jedoch auf der Produktionslinie qualifiziert werden.
KJD789R-A1 ist eine andere permanente Antistatikreferenz. SMT-Tray-Daten zu Position, Trockenheit und Alkohol zeigen ein anderes PP-System und sagen DD4-5A-Garn nicht voraus.
4. Dreischicht-Coextrusion
4.1 Aufbau
Für große Mengen antistatischer Gewebesackbänder und leitfähiger FIBC-Garne kann Dreischicht-Coextrusion einen technisch geeigneten Compound in einen wirtschaftlichen Aufbau überführen. Eine typische Struktur besteht aus einer leitfähigen oder dissipativen PP-Außenhaut, bei Bedarf einer Haftschicht und einem hochfesten PP-Kern.
Die Außenlage aus DD4-5A-Projektcompound oder seiner validierten Mischung übernimmt die elektrische Funktion. Der Kern aus zugfestem, hochdehnbarem Neu-PP trägt die Last. Grenzfläche und Coextrusionseinstellungen müssen Delamination beim Verstrecken, Weben, Biegen und bei der Sackfertigung verhindern.
4.2 Kosten
Beträgt die leitfähige Funktionsschicht etwa 20-30% der Gesamtmasse, kann der Verbrauch an Leitcompound gegenüber einer vollständig leitfähigen Monoschicht um rund 70-80% sinken. Der festere Neu-PP-Kern kann zugleich Bruchlast und Dehnung verbessern.
Das Konzept wurde für leitfähige oder dissipative FIBC-Flachbänder und antistatische Gewebesäcke bewertet. Projektschätzungen nennen 30-50% geringere Materialkosten; die tatsächliche Einsparung hängt jedoch von Schichtstabilität, Haftmaterial, Randbeschnitt, Anfahrausschuss, Ausstoß, Sackkonstruktion und lokalen Preisen ab. FIBC der Typen C und D nutzen unterschiedliche elektrostatische Schutzprinzipien, daher muss der vollständige Sack für seinen deklarierten Typ konstruiert und qualifiziert werden.
4.3 Auswahl
Für <=10^5 Ohm zuerst Direktstreckung. Für 10^6-10^7 und Kosten 80:20/70:30 testen. Ab etwa 500 t/Jahr mit Coextrusion Umbau, Regelung, Abfall und Ersparnis vergleichen. Haut <=25% ist Rechenpunkt, keine Amortisationsgarantie.
5. Fälle und Methoden
Fall 1: Gewebesackwerk
Ein anonymisiertes Werk mit etwa 2.000 Tonnen antistatischer Gewebesäcke pro Jahr mischte zuvor einen anderen leitfähigen PP-Masterbatch ein. Die Rußdispersion führte zu häufigen Brüchen, harten Punkten und Gewebewiderständen von 10^7 bis 10^11 Ohm innerhalb einer Rolle. Die gemeldete Annahmequote der Fertigware lag bei 82%.
Nach Einführung der DD4-5A-Projektrichtung prüfte DEYU eine 65-mm-Einschneckenlinie mit 8,5-facher Verstreckung. Der Projekt-MFR wurde von 7 auf etwa 9 g/10 min angehoben, die Konditionierung von 80 C für 2 Stunden auf 90 C für 4 Stunden geändert.
Qualität nahm Anfang, Mitte und Ende in drei 24-h-Chargen. Der Altbericht nannte ASTM D257 bei 23 +/-2 C, 50 +/-5% RH, 100 V, 60 s. D257 schließt mäßig leitfähige Materialien aus; Elektroden sind anzugeben und D4496 oder ein passendes Verfahren zu nutzen.
Gemeldet wurden Brüche von 42 auf <=1/24 h, keine Punkte, 70:30 nahe 10^7 Ohm mit CV <=15% und 98,5% Annahme. Im August 2026 waren es 12 t/Monat. Zahlen brauchen den signierten Bericht.
Fall 2: Type C FIBC
Der Exporteur muss den geerdeten Sack nach IEC 61340-4-4 prüfen. Ausgabe 2018 erlaubt für die betreffende Forderung bis 100 Mohm. Zuvor lag Material über 35% der Kosten.
Das Dreischichtprojekt verwendete eine leitfähige Außenlage von 25% aus einer 80:20-Mischung von DD4-5A und Neu-PP, einen 70% starken PP-Kern und eine 5% Haftschicht. Das fertige Band wurde mit 10^6-10^7 Ohm angegeben. Am vollständigen Sack wurden von mehreren Stellen einschließlich der Hebeschlaufen bis zum Erdungspunkt 2 x 10^7-5 x 10^7 Ohm gemessen, im Projekttest also weniger als 10^8 Ohm.
Die gemeldete Bruchlast von mindestens 350 N/50 mm und die Dehnung von mindestens 25% müssen einer definierten Probe zugeordnet werden: 50 mm beschreibt üblicherweise die Breite eines Streifens oder Gewebes, nicht ein einzelnes Feinfilament. Mechanische Qualifikation, Sicherheitsfaktor, zyklische Hebeprüfung und elektrostatische Typprüfung des Sacks richten sich weiter nach dem FIBC-Prüfplan des Kunden. Das Projekt meldete rund 40% geringere Materialkosten und etwa 8 Tonnen DD4-5A pro Monat.
Gemeldet wurden 40% Ersparnis und 8 t/Monat. RoHS, REACH und SGS brauchen einen aktuellen Bericht der Rezeptur; Nummer auf Anfrage ersetzt keine Prüfung von Umfang und Gültigkeit.
Fall 3: Feingarn
Für <=50 D wurde MFR von 7 auf 14 erhöht. Über 48 h kein Siebstau oder Bruch; 50D/24f ergab 5 x 10^4-8 x 10^4 Ohm und >=4,5 cN/dtex. Nach zehn AATCC-61-Zyklen stieg es <0,5 Dekaden.
Zwei Linien, 5 t/Monat und 60% weniger Import wurden berichtet. Ausgabe, Waschablauf, Elektrodenabstand und Garnkonditionierung gehören in den Bericht.
6. Extrusions-Fehlersuche
| Symptom | Ursache | Maßnahme | Prüfung |
|---|---|---|---|
| Viele Brüche | Feuchte, Hitze, Dispersion oder Schnecke | Trocknung prüfen; 5 C senken; Sieb/Schnecke ansehen | MFR, Druck, Brüche, Mikroskopie |
| Widerstand hoch | Streckung, Mischung oder Netz | 5% senken; 70:30/80:20 wiegen; Düse prüfen | Segmentmessung mit definiertem Aufbau |
| Punkte | Rest, Agglomerat oder Schmutz | 10-15 min Neu-PP spülen; Sieb/Trennung prüfen | Inspektion mit vereinbarter Vergrößerung |
| Chargenstreuung | Trocknung, Mischung oder Temperatur | Standardisieren; länger mischen; Zonen prüfen | Fünf Proben und CV |
7. Parameter und Normen
| Stufe | Start | Hinweis |
|---|---|---|
| Konditionierung | 90 C, 4-5 h | PP wenig hygroskopisch; Kondensat/Additive |
| Extrusion | 210-225 C | Nach Druck, Verweilzeit, Form, Abbau |
| DD4-5A | 10^4-10^5 Ohm | Lieferantenprobe; keine exakte Seite |
| Ungestreckt | ~10^3 Ohm im DD3R1-Beispiel | Andere Sorte |
| Gestreckt | 10^4-10^5 Ohm | Nach Verhältnis, Geometrie, Aufbau |
| 70:30 | ~10^7 Ohm | Ein Projekt |
| 80:20 | ~10^6 Ohm | Nicht universell |
| Haut | 20-30% | Rest Kern und Grenze |
| Ersparnis | 30-50% | Neu rechnen |
| Mäßig leitfähig | ASTM D4496 falls passend | D257 schließt aus |
| Type C FIBC | IEC 61340-4-4:2018 | Gesamtsack, bis 100 Mohm |
| ESD-Verpackung | IEC 61340-5-3:2022 | 5-1 ist ESD-Programm |
| Stoffe | Aktuelle RoHS/REACH | Formel und Bericht prüfen |
8. Zusammenfassung
DD4-5A ist eine gesteuerte Route, nicht nur Pellet. MFR passt zu Schnecke, Düse und Streckung; Projekte gingen von 7 auf 14-15 g/10 min.
Eine 70:30/80:20-Leiter verschiebt von 10^4-10^5 zu 10^6-10^7 Ohm. Drei Schichten begrenzen die Haut auf 20-30% und halten festes PP im Kern, mit 30-50% Einsparpotenzial.
Die 72-h-, Type-C- und 48-h-Fälle sind Referenzen. Freigabe braucht signierte Berichte, aktuelle Dokumente, definierte Elektroden und Qualifikation des fertigen Garns oder Sacks.