Producción y aplicaciones de hilo de PP antiestático: práctica con DGK‑PP DD4‑5A
El hilo PP conductor es más difícil de estabilizar que una pieza inyectada porque el estirado orienta el polímero y su red conductora. La guía cubre compuesto, MFR, relación de estirado, dilución, coextrusión de tres capas, verificación FIBC y diagnóstico de producción.
FAQ para compradores e ingenieros
Preguntas frecuentes de ingeniería sobre esta ruta de material
¿Por qué aumenta la resistencia después del estirado?
El estirado alinea cadenas y separa partículas, reduciendo contactos y caminos transversales. Hay que medir el hilo final, no inferirlo de granza.
¿70:30 y 80:20 son fórmulas universales?
No, son puntos de proyecto. Influyen PP virgen, red de carbono, estirado, dosificación, temperatura, dimensiones y útil de medida.
¿Qué normas usar?
ASTM D257 es para aislantes y excluye materiales moderadamente conductores; ASTM D4496 puede servir en su rango. Type C FIBC usa IEC 61340-4-4 y el embalaje ESD IEC 61340-5-3.
¿Cómo ahorra la coextrusión?
Una piel conductora fina da la función y un núcleo de PP virgen aporta fuerza. El 20-30% de piel y 30-50% de ahorro son referencias a recalcular.
1. Reto industrial: el dilema del hilo conductor
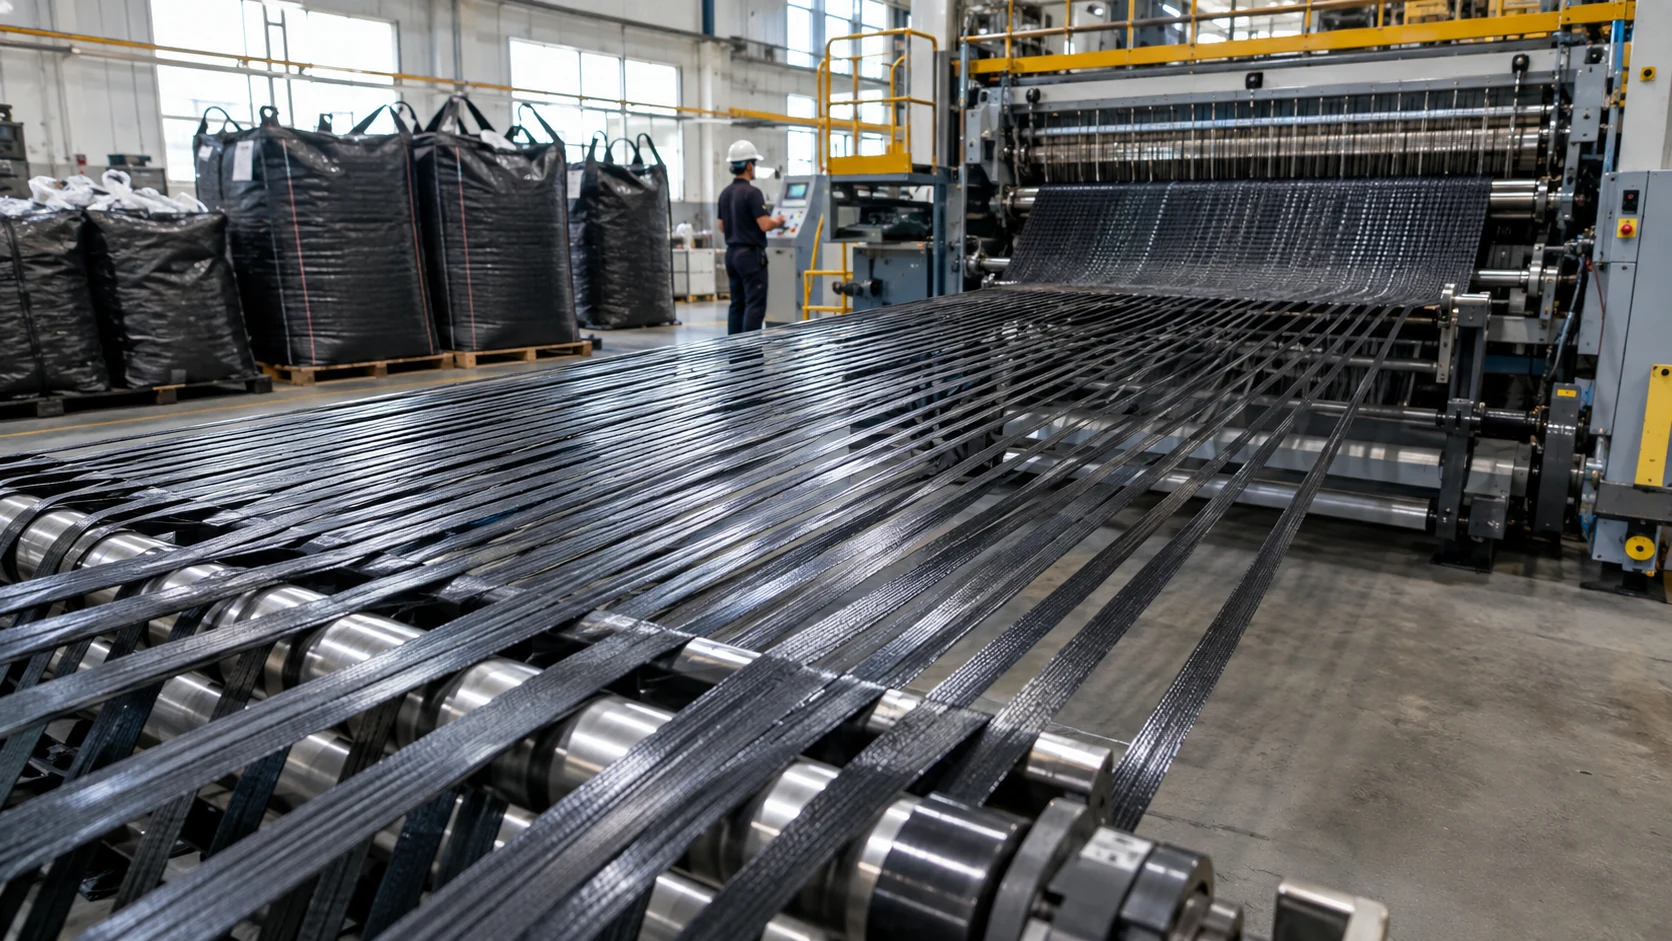
En FIBC conductores, sacos tejidos antiestáticos e hilo conductor, dar conductividad al PP es más difícil que en inyección. Extrusión caliente y estirado reconstruyen la red; mecánica y conductividad pueden oponerse y dejan una ventana estrecha.
El primer problema tradicional es la rotura del filamento por mala dispersión del relleno. Si el negro de humo conductor no se distribuye bien en el PP, los aglomerados bloquean la malla filtrante o forman puntos duros junto a la hilera. La cinta o el filamento se rompe repetidamente durante el estirado y cae la eficiencia de la línea.
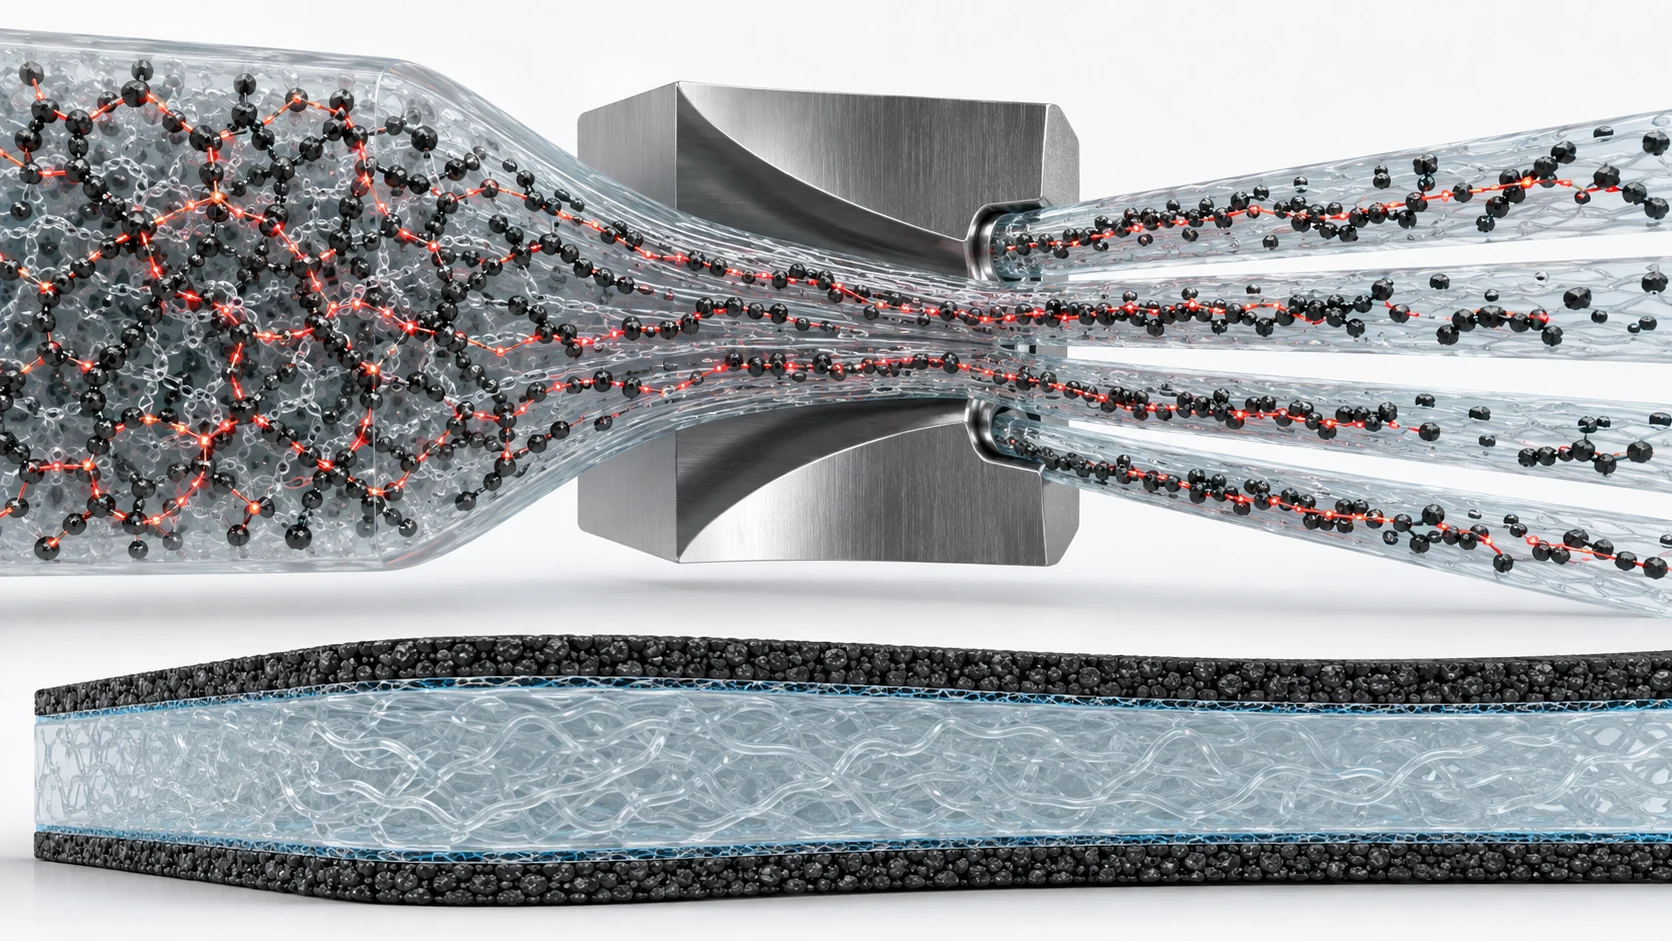
El segundo problema es la deriva de resistencia después del estirado. La masa fundida o el filamento sin estirar puede contener una red conductora relativamente isotrópica. El estirado orienta las cadenas y desplaza la fase conductora, abriendo parte de los contactos; la resistencia puede aumentar uno o dos órdenes y salir del objetivo. El grado de extrusión relacionado DGK-PP DD3R1 aporta un ejemplo de proyecto en el que un compuesto inicial de baja resistencia termina en 10^4-10^5 ohm tras el estirado, pero no es una regla de conversión garantizada para DD4-5A.
El tercer problema es el equilibrio entre coste y prestaciones. El compuesto de PP conductor cuesta más que el PP virgen. Fabricar todo el filamento con compuesto conductor eleva el coste, mientras que una dilución excesiva puede llevar la mezcla por debajo del umbral de percolación y volver inestable la resistencia.
Por ello, el proyecto DGK-PP DD4-5A se plantea como una ruta de ingeniería completa desde la granza hasta el hilo: la fluidez se ajusta a la línea, la proporción de mezcla se verifica para la resistencia requerida y una estructura de tres capas reduce el consumo de material conductor. El grado exacto DD4-5A del proyecto no tiene actualmente una página pública; se enlaza DGK-PP DD4-5A-JC como el producto publicado más próximo, sin crear uno nuevo.
2. De granza a hilo: variables clave
2.1 Propiedades y MFR ajustable
DD4-5 designa alrededor de 10^4-10^5 ohm en la probeta definida por proveedor. Una granza o placa es solo el inicio: forma, electrodos, acondicionamiento y tensión importan. Cinta, hilo y tejido se ensayan en su forma real.
Referencias de proyecto DD4-5A: densidad 0,965 g/cm3, tracción 21,8 MPa, elongación 90%, MFR 7 g/10 min a 230 C/2,16 kg, Izod 35 kJ/m2 y HDT 105 C. Deben cotejarse con el TDS actual porque la web publica DD4-5A-JC.
MFR 7 es un inicio medio. Tornillo, hilera redonda/plana y estirado cambian. Unas líneas necesitan más flujo para bajar presión y otras menos para fuerza de fundido. Ajustando homo/copolímero y aditivos, proyectos han llegado a 14-15 g/10 min para bajo denier manteniendo la meta eléctrica.
2.2 Reconstrucción durante el estirado
Antes de estirar, la red es más isotrópica y la resistencia menor. Después se orienta, crecen distancias y cae la conectividad transversal. El resultado puede quedar en 10^4-10^5 ohm o subir tras dilución.
Compuesto, relación de estirado, geometría, enfriamiento y mezcla actúan juntos. Más estirado suele subir resistencia, pero no linealmente. DEYU parte del rango de línea y objetivo final y compensa la orientación en fórmula.
2.3 Acondicionamiento y temperatura
PP absorbe poca agua, pero negro de humo, aditivos, condensación y contaminación aportan humedad superficial. Un inicio es 90 C durante 4-5 h. Hay que confirmar menos burbujas, plateado y roturas sin pegar granza ni gastar de más.
La extrusión parte de 210-225 C. Baja temperatura eleva viscosidad y presión; demasiada degrada PP y aditivos. Se fija con presión, par, producción, aspecto, MFR y datos eléctricos.
3. Mezclas para varios niveles
DD4-5A parte alrededor de 10^4-10^5 ohm, pero la mezcla con PP virgen fuerte y dúctil puede llevar el hilo a disipativo y recuperar estirabilidad.
La relación sigue un comportamiento de percolación, no una regla lineal de mezcla. Por encima del umbral quedan suficientes caminos conductores; cerca o por debajo, la resistencia aumenta con rapidez y se vuelve sensible a pequeños cambios de composición o proceso. En un sistema de prueba de DEYU, una mezcla 70:30 de DD4-5A y PP virgen produjo aproximadamente 10^7 ohm, mientras que 80:20 produjo cerca de 10^6 ohm. Son puntos de una línea concreta, no valores universales.
El PP virgen también compensa parte de la pérdida de tenacidad que el relleno conductor puede causar durante el estirado. Con una elongación de referencia del proyecto DD4-5A del 90%, mezclar un PP de alta elongación puede aumentar el margen mecánico del hilo terminado. Un compuesto, varias proporciones validadas y varios intervalos de resistencia pueden reducir inventario, pero la escala de mezclas debe calificarse en la línea de producción.
KJD789R-A1 es otro PP antiestático permanente. Los datos de bandeja SMT sobre posición, baja humedad y alcohol comparan otra ruta, pero no predicen hilo DD4-5A.
4. Coextrusión de tres capas
4.1 Diseño
Para cintas de sacos tejidos antiestáticos y filamentos de FIBC conductor de gran volumen, la coextrusión de tres capas puede convertir un compuesto técnicamente viable en una construcción económica. Una estructura habitual utiliza una piel exterior de PP conductora o disipativa, una capa de unión cuando sea necesaria y un núcleo de PP de alta resistencia.
La capa exterior emplea el compuesto DD4-5A del proyecto o su mezcla validada para aportar la función eléctrica. El núcleo utiliza PP virgen de alta resistencia y elongación para soportar la carga. La interfaz y los ajustes de coextrusión deben impedir la delaminación durante el estirado, tejido, flexión y fabricación del saco.
4.2 Coste
Cuando la capa funcional conductora representa alrededor del 20-30% del material total, el consumo de compuesto conductor puede reducirse aproximadamente un 70-80% frente a una monocapa totalmente conductora. El núcleo más resistente de PP virgen también puede mejorar la carga de rotura y la elongación.
Este concepto se ha evaluado en cinta plana conductora o disipativa para FIBC y en sacos tejidos antiestáticos. Las estimaciones del proyecto señalan una reducción de coste de material del 30-50%, pero el ahorro real depende de la estabilidad de las capas, resina de unión, recorte, rechazo de arranque, producción, diseño del saco y precios locales. Los FIBC de tipo C y D aplican principios electrostáticos diferentes, de modo que el saco completo debe diseñarse y calificarse para el tipo declarado.
4.3 Decisión
Para <=10^5 ohm, primero extrusión directa. Para 10^6-10^7 y ahorro, probar 80:20/70:30. Por encima de unas 500 t/año con equipo disponible, comparar modificación, control de capas, rechazo y ahorro. Piel <=25% es punto de cálculo, no garantía de retorno.
5. Casos y métodos
Caso 1: planta de saco tejido
Una planta anónima que producía unas 2.000 toneladas anuales de sacos tejidos antiestáticos para componentes electrónicos mezclaba anteriormente otro concentrado de PP conductor. La dispersión del negro de humo provocaba roturas frecuentes, puntos duros y resistencias del tejido entre 10^7 y 10^11 ohm dentro de un mismo rollo. La tasa comunicada de producto aceptado era del 82%.
Tras adoptar la ruta DD4-5A, DEYU revisó una línea monohusillo de 65 mm y una relación de estirado de 8,5. El MFR del proyecto se llevó de 7 a aproximadamente 9 g/10 min y el acondicionamiento pasó de 80 C durante 2 horas a 90 C durante 4 horas.
Calidad tomó cabeza, centro y cola durante tres lotes de 24 h. El registro decía ASTM D257 a 23 +/-2 C, 50 +/-5% RH, 100 V y 60 s. D257 excluye moderadamente conductores; el informe debe definir electrodos y usar D4496 u otro método aplicable.
Se reportó caída de 42 roturas a <=1/24 h, sin puntos, mezcla 70:30 cerca de 10^7 ohm con CV <=15% y aceptación 98,5%. El suministro fue 12 t/mes en agosto de 2026. Los datos requieren informe firmado.
Caso 2: FIBC Type C
El exportador debe ensayar el saco conectado a tierra según IEC 61340-4-4. La edición 2018 permite hasta 100 Mohm en el requisito aplicable. La ruta anterior tenía más de 35% del coste en material.
El proyecto de tres capas utilizó una piel conductora del 25% formada por una mezcla 80:20 de DD4-5A y PP virgen, un núcleo del 70% de PP de alta resistencia y una capa de unión del 5%. La cinta terminada registró 10^6-10^7 ohm. En el saco completo, desde varios puntos incluidos los lazos de elevación hasta la toma de tierra, se midieron 2 x 10^7-5 x 10^7 ohm, por debajo de 10^8 ohm en el ensayo del proyecto.
La carga de rotura comunicada de al menos 350 N/50 mm y la elongación mínima del 25% deben asociarse a una probeta definida: 50 mm suele describir el ancho de una tira o tejido, no un filamento fino individual. La calificación mecánica, el factor de seguridad, la elevación cíclica y la calificación electrostática del tipo siguen el plan de ensayo FIBC del cliente. El proyecto comunicó cerca de un 40% de reducción del coste de material y un consumo aproximado de 8 toneladas mensuales de DD4-5A.
Se informó 40% de ahorro y 8 t/mes. RoHS, REACH y SGS exigen informe actual de la formulación; ofrecer número bajo pedido no sustituye comprobar alcance y vigencia.
Caso 3: hilo fino
Para <=50 D, MFR se ajustó de 7 a 14 para bajar presión. En 48 h no hubo bloqueo ni rotura; 50D/24f midió 5 x 10^4-8 x 10^4 ohm y >=4,5 cN/dtex. Tras diez ciclos AATCC 61, subió <0,5 orden.
Se reportaron dos líneas, 5 t/mes y 60% menos importación. El informe debe incluir edición, lavado, distancia de electrodos y acondicionamiento.
6. Diagnóstico de extrusión
| Síntoma | Causa | Acción | Verificación |
|---|---|---|---|
| Muchas roturas | Humedad, calor, dispersión o tornillo | Confirmar secado; bajar 5 C; revisar malla y tornillo | MFR, presión, roturas y microscopía |
| Resistencia alta | Estirado, mezcla o red | Bajar estirado 5%; pesar 70:30/80:20; revisar hilera | Medida segmentada con útil definido |
| Puntos | Residuo, aglomerado o contaminación | Purgar PP 10-15 min; revisar malla y separación | Inspección a aumento acordado |
| Variación de lote | Secado, mezcla o temperatura | Estandarizar; mezclar más; revisar zonas | Cinco muestras y CV |
7. Parámetros y normas
| Etapa | Inicio | Nota |
|---|---|---|
| Acondicionamiento | 90 C, 4-5 h | PP poco higroscópico; controlar condensación/aditivos |
| Extrusión | 210-225 C | Según presión, residencia, forma y degradación |
| DD4-5A | 10^4-10^5 ohm | Probeta proveedor; sin página exacta |
| Sin estirar | ~10^3 ohm en ejemplo DD3R1 | Grado distinto |
| Hilo estirado | 10^4-10^5 ohm | Según estirado, geometría y útil |
| 70:30 | ~10^7 ohm | Un proyecto |
| 80:20 | ~10^6 ohm | No universal |
| Piel funcional | 20-30% | Resto núcleo e interfaz |
| Ahorro | 30-50% | Recalcular |
| Conductor moderado | ASTM D4496 si aplica | D257 lo excluye |
| Type C FIBC | IEC 61340-4-4:2018 | Saco completo, hasta 100 Mohm |
| Embalaje ESD | IEC 61340-5-3:2022 | 5-1 es programa ESD |
| Sustancias | RoHS/REACH vigentes | Comprobar fórmula y reporte |
8. Resumen
El valor de DD4-5A es una ruta controlada, no solo granza. MFR se adapta a tornillo, hilera y estirado; proyectos llegaron de 7 a 14-15 g/10 min.
Una escalera 70:30/80:20 mueve el proyecto de 10^4-10^5 a 10^6-10^7 ohm. Tres capas limitan la piel al 20-30% y dejan PP fuerte en el núcleo, con oportunidad de ahorrar 30-50%.
Los casos de 72 h, Type C y 48 h son referencias. La liberación exige informes firmados, documentos vigentes, electrodos definidos y calificación de hilo o saco final.