Производство и применение антистатической PP-нити: практика с DGK‑PP DD4‑5A
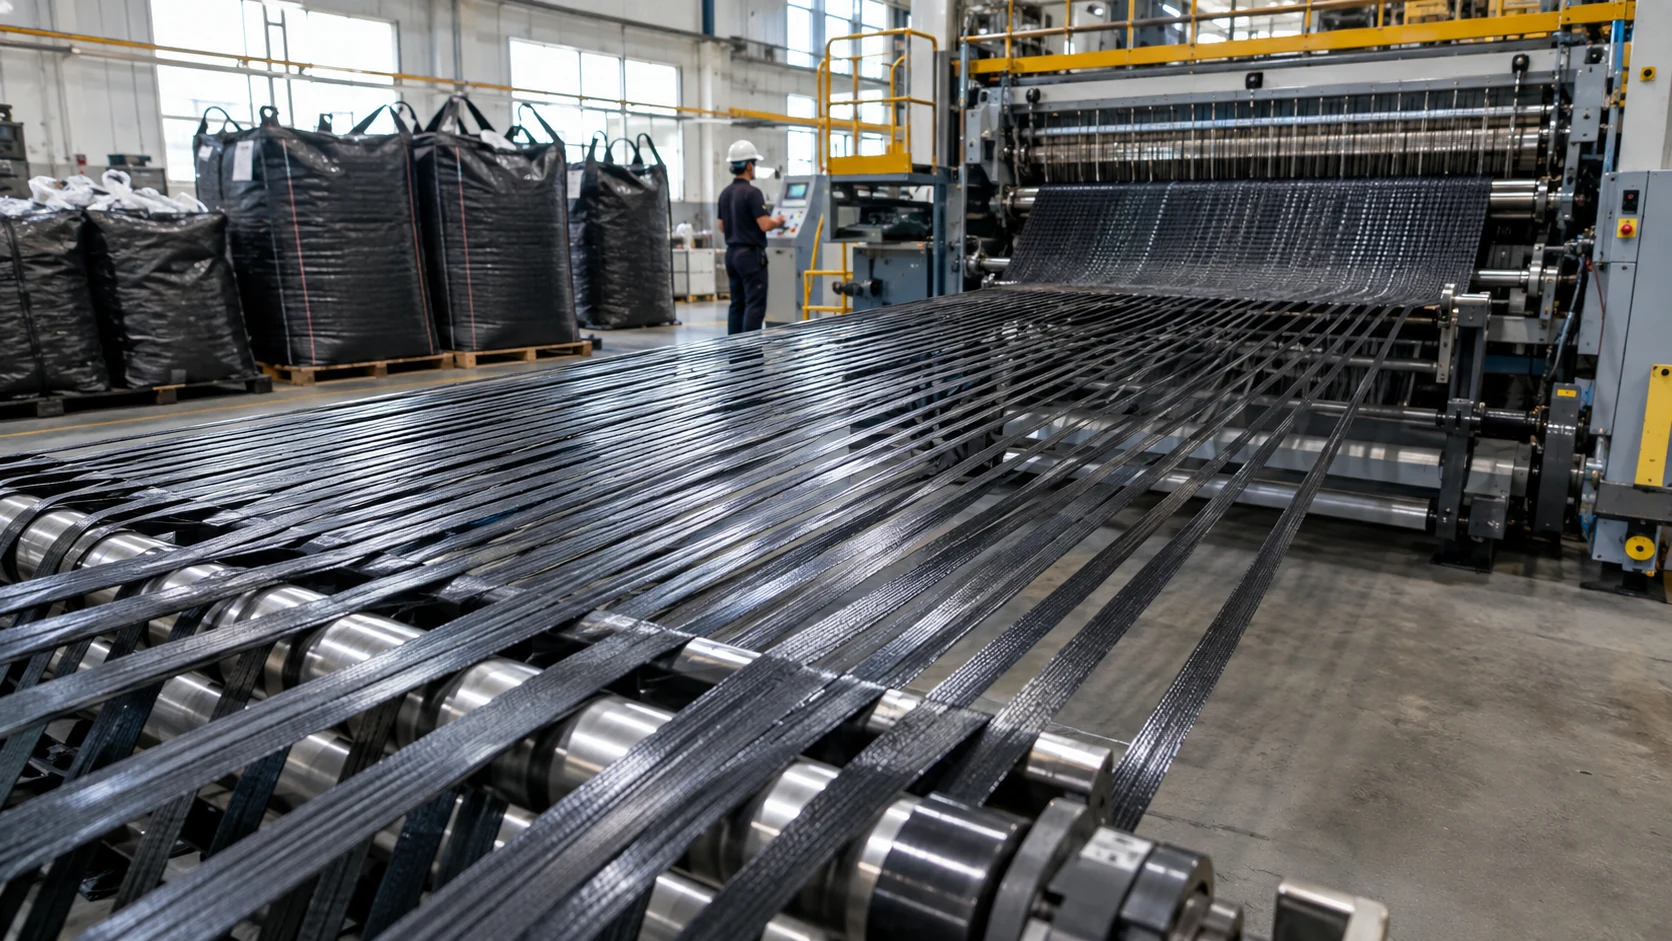
Проводящую PP-нить стабилизировать сложнее, чем литую деталь: вытяжка ориентирует полимер и проводящую сеть. Руководство охватывает путь от компаунда и MFR до кратности вытяжки, разбавления, трехслойной соэкструзии, проверки FIBC и производственного поиска причин.
FAQ для покупателей и инженеров
Вопросы, которые инженеры часто задают по этому маршруту материала
Почему сопротивление PP-нити растет после вытяжки?
Вытяжка ориентирует цепи и раздвигает проводящие частицы. Число контактов и поперечных путей уменьшается, поэтому готовую нить нужно измерять отдельно от гранул и невытянутой полосы.
Являются ли смеси 70:30 и 80:20 универсальной формулой?
Нет. Это проектные точки. Результат зависит от чистого PP, сети углерода, вытяжки, точности дозирования, температуры, размера нити и оснастки.
Какие стандарты подходят для PP-ленты и FIBC?
ASTM D257 предназначен для изоляционных материалов и исключает умеренно проводящие. В своем диапазоне применим ASTM D4496. Type C FIBC проверяют по IEC 61340-4-4 на заземленном мешке, а упаковку ESD классифицирует IEC 61340-5-3.
Как трехслойная соэкструзия снижает цену?
Тонкая проводящая оболочка дает электрическую функцию, а основную сердцевину формирует прочный чистый PP. Доли 20-30% и экономия 30-50% являются проектными ориентирами и пересчитываются по отходам, адгезии, выходу и ценам.
1. Отраслевая проблема: трудность проводящей нити
В проводящих FIBC, антистатических тканых мешках и проводящей пряже придать PP-нити проводимость сложнее, чем литой детали. Горячая экструзия и вытяжка перестраивают сеть; механика и проводимость могут двигаться в разные стороны, оставляя узкое окно.
Первая традиционная проблема — обрывы нити из-за плохой дисперсии наполнителя. Если проводящая сажа недостаточно равномерно распределена в PP, агломераты забивают фильтрующую сетку или образуют твердые включения у фильеры. При вытяжке лента или нить постоянно обрывается, а производительность линии падает.
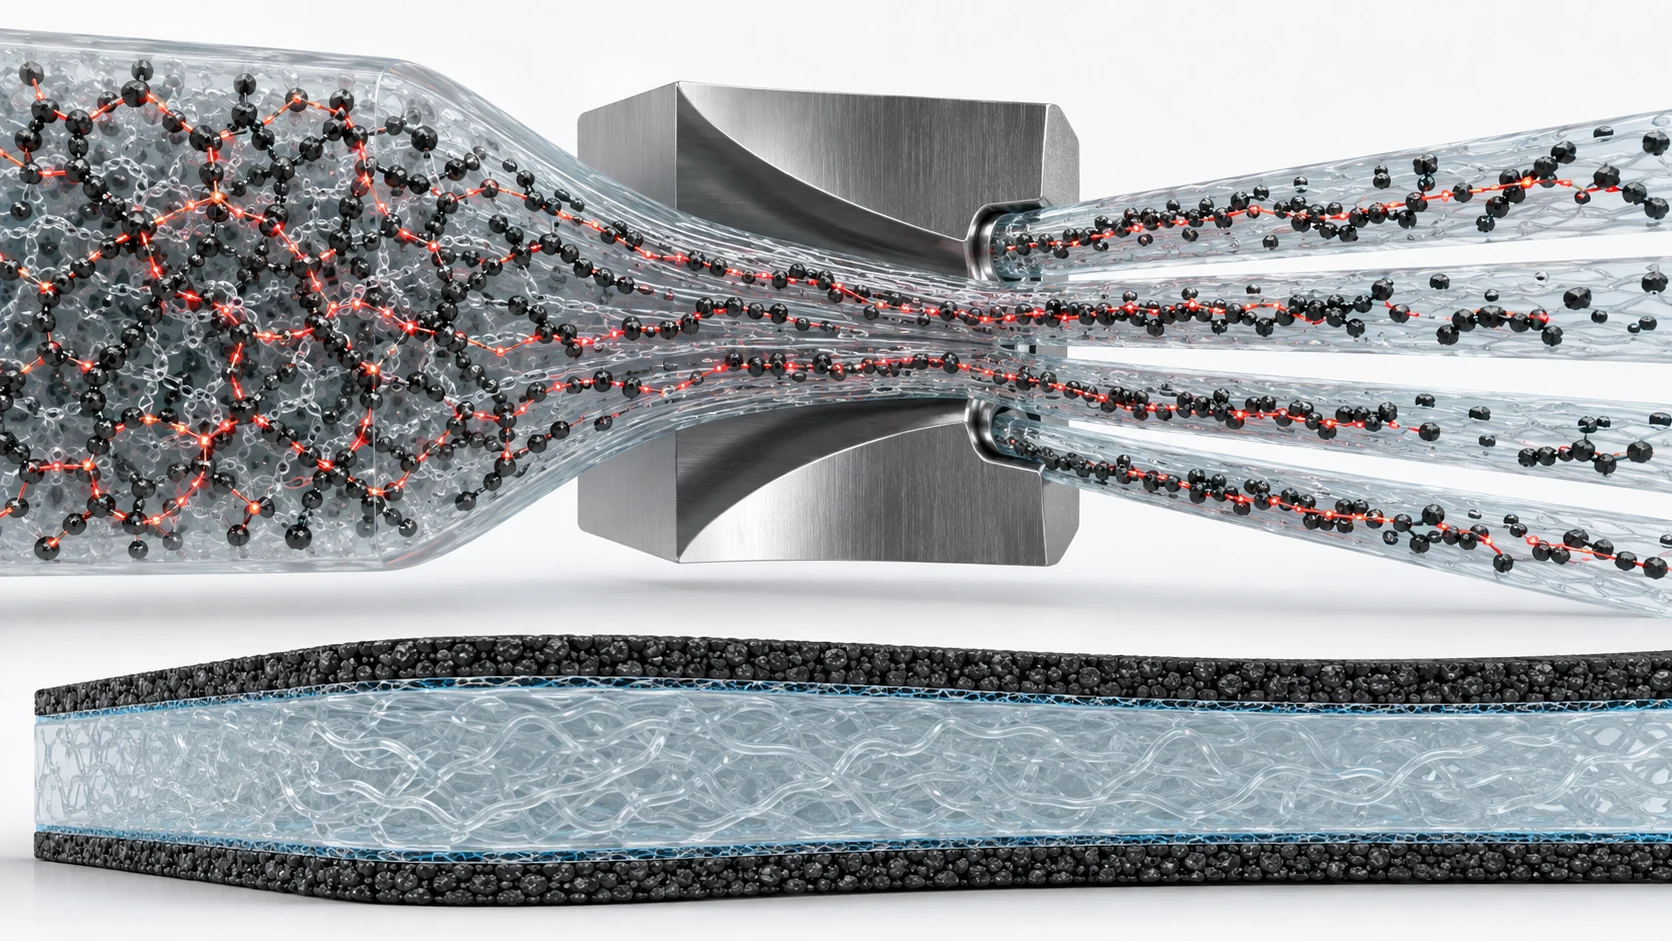
Вторая проблема — дрейф сопротивления после вытяжки. В расплаве или невытянутой нити проводящая сеть может быть относительно изотропной. Вытяжка ориентирует полимерные цепи и смещает проводящую фазу, размыкая часть контактов; сопротивление может вырасти на один-два порядка и выйти за заданный диапазон. Родственная экструзионная марка DGK-PP DD3R1 показывает отдельный проектный пример перехода от низкого исходного сопротивления к 10^4-10^5 Ом в готовой нити, но это не гарантированное правило пересчета для DD4-5A.
Третья проблема — соотношение стоимости и характеристик. Проводящий PP-компаунд дороже первичного PP. Полностью проводящая нить повышает расход материала, а чрезмерное разбавление может вывести смесь ниже порога перколяции и сделать сопротивление нестабильным.
Поэтому проектное направление DGK-PP DD4-5A рассматривается как полный инженерный путь от гранулы до нити: текучесть настраивают под линию, соотношение смеси подбирают под нужное сопротивление, а трехслойная конструкция снижает расход проводящего материала. Для точной проектной марки DD4-5A пока нет отдельной публичной страницы; в статье дана ссылка на ближайший опубликованный продукт DGK-PP DD4-5A-JC без создания нового товара.
2. От гранул до нити: основные переменные
2.1 Базовые свойства и регулируемый MFR
Обозначение DD4-5 относится к проектному диапазону около 10^4-10^5 Ом на образце поставщика. Результат гранул или пластины лишь начало: он зависит от формы, электродов, кондиционирования и напряжения. Лента, нить и ткань проверяются в реальной форме.
Проектные данные DD4-5A: плотность 0,965 г/см3, прочность 21,8 МПа, удлинение 90%, MFR 7 г/10 мин при 230 C/2,16 кг, Izod 35 кДж/м2 и HDT 105 C. Их сверяют с текущим TDS, поскольку публичная страница относится к близкой DD4-5A-JC.
MFR 7 — средний старт для многих линий. Шнек, круглая или плоская фильера и вытяжка различаются. Одной линии нужен больший поток для меньшего давления, другой — меньший для прочности расплава. Изменяя баланс гомо-/сополимера и добавок, проекты повышали MFR к 14-15 г/10 мин для тонкой нити при сохранении согласованной электрической цели.
2.2 Перестройка сопротивления при вытяжке
До вытяжки сеть более изотропна и сопротивление ниже. После вытяжки она ориентирована, зазоры растут и поперечная связь слабеет. Итог может остаться 10^4-10^5 Ом или перейти выше после разбавления.
На результат совместно влияют исходный компаунд, кратность, фильера и геометрия, охлаждение и смесь. Большая вытяжка часто повышает сопротивление, но зависимость нелинейна. DEYU начинает с диапазона вытяжки клиента и цели готового изделия, затем компенсирует ориентацию рецептурой.
2.3 Кондиционирование и температура
PP мало впитывает воду, но поверхность сажи, добавки, конденсат и загрязнения несут влагу. Старт проекта — 90 C на 4-5 ч. Линия должна подтвердить, что это уменьшает пузыри, серебрение и обрывы без слипания гранул и лишней энергии.
Старт экструзии 210-225 C с поправкой на линию и нить. Низкая температура повышает вязкость и давление, высокая ускоряет деградацию PP и добавок. Окно определяют по давлению, моменту, выходу, виду, сохранению MFR и сопротивлению.
3. Смеси: несколько сопротивлений из одного проекта
Проект DD4-5A начинает около 10^4-10^5 Ом, но не всем нужен такой низкий уровень. Смесь с высокопрочным и высокоэластичным чистым PP может перевести готовую нить в статически рассеивающую область и улучшить вытяжку.
Зависимость подчиняется перколяции, а не линейному правилу смешения. Выше порога сохраняется достаточно проводящих путей; около порога или ниже него сопротивление резко растет и становится чувствительным к небольшим изменениям состава и процесса. В одной опытной системе DEYU смесь DD4-5A с первичным PP 70:30 дала около 10^7 Ом, а 80:20 — около 10^6 Ом. Это точки конкретной линии, а не универсальные значения.
Первичный PP также частично компенсирует потерю вязкости разрушения, которую проводящий наполнитель вызывает при вытяжке. При проектном удлинении DD4-5A 90% смешение с PP с высоким удлинением может увеличить механический запас готовой нити. Один компаунд, несколько проверенных соотношений и несколько диапазонов сопротивления упрощают склад, но лестницу составов необходимо квалифицировать на производственной линии.
DGK-PP KJD789R-A1 — отдельный постоянный антистатический ориентир. Данные литьевого SMT-лотка по воротам, низкой влажности и протирке показывают другую PP-систему и не предсказывают вытянутую нить DD4-5A.
4. Трехслойная соэкструзия
4.1 Конструкция слоев
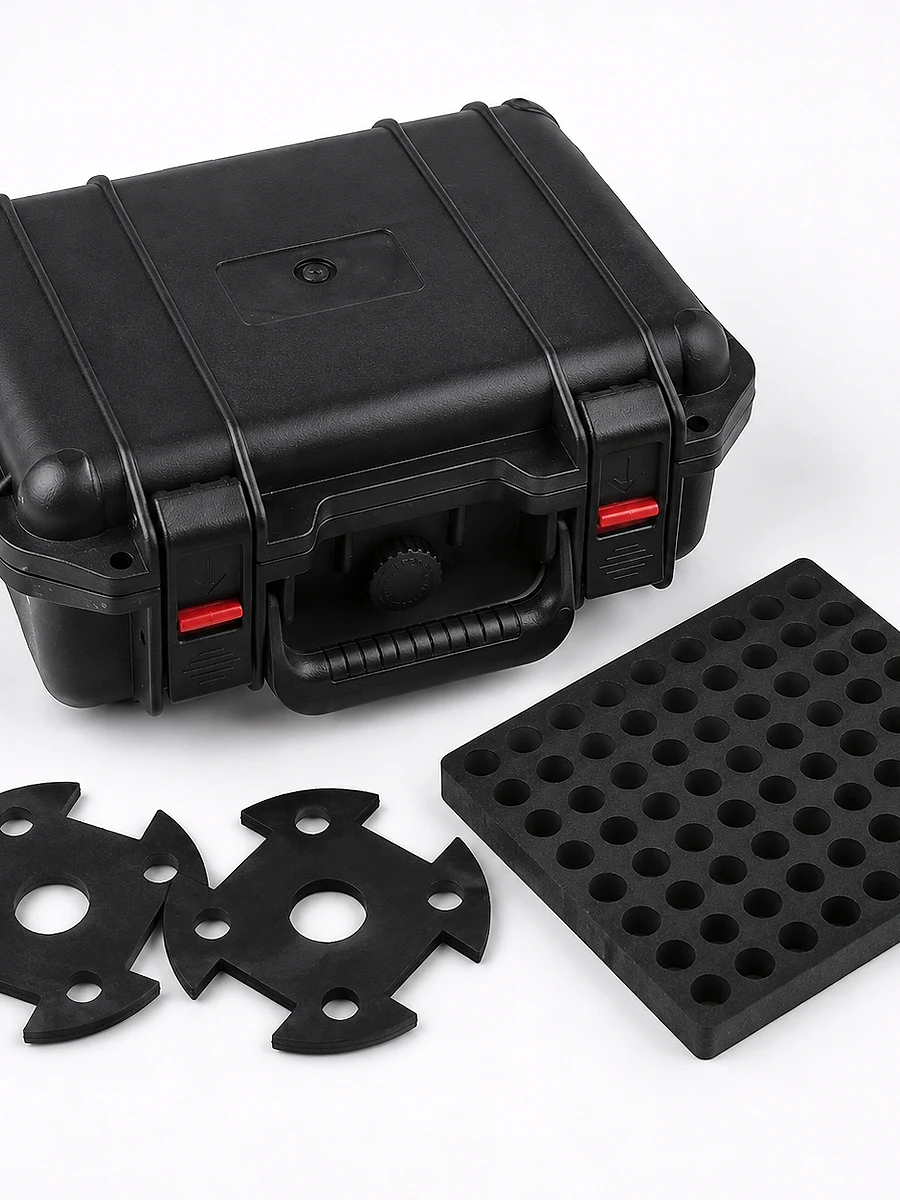
Для массового производства антистатической ленты для тканых мешков и проводящей нити FIBC трехслойная соэкструзия может превратить технически работоспособный компаунд в экономичную конструкцию. Типовая схема включает проводящую или рассеивающую наружную оболочку из PP, при необходимости связующий интерфейс и высокопрочную PP-сердцевину.
Наружный слой из проектного DD4-5A или его проверенной смеси обеспечивает электрическую функцию. Сердцевина из высокопрочного и высокоэластичного первичного PP воспринимает нагрузку. Интерфейс и режимы соэкструзии должны исключать расслоение при вытяжке, ткачестве, многократном изгибе и изготовлении мешка.
4.2 Экономика
Если проводящий функциональный слой составляет около 20-30% общей массы, расход проводящего компаунда можно сократить примерно на 70-80% по сравнению с полностью проводящей монослойной нитью. Более прочная сердцевина из первичного PP способна также повысить разрывную нагрузку и удлинение.
Подход оценивался для проводящих и рассеивающих плоских лент FIBC и антистатических тканых мешков. Проектная оценка снижения материальных затрат составляет 30-50%, но фактическая экономия зависит от стабильности долей слоев, связующего, обрези, пускового брака, производительности, конструкции мешка и местных цен. FIBC типов C и D используют разные принципы электростатической защиты, поэтому готовый мешок проектируют и квалифицируют именно для заявленного типа.
4.3 Решение о выборе
Для цели <=10^5 Ом сначала испытывают прямую экструзию. Для 10^6-10^7 Ом и экономии проверяют лестницу 80:20 и 70:30. При объеме свыше примерно 500 т/год и наличии соэкструзии сравнивают переделку, контроль слоев, отходы и экономию. Наружный слой <=25% — точка расчета, а не гарантия окупаемости.
5. Клиентские проверки
Случай 1: фабрика тканых антистатических мешков
Анонимный завод мощностью около 2 000 тонн антистатических тканых мешков в год ранее самостоятельно вводил другой проводящий PP-концентрат. Плохая дисперсия сажи вызывала частые обрывы, твердые точки и разброс сопротивления ткани от 10^7 до 10^11 Ом в пределах одного рулона. Заявленный коэффициент приемки готовой продукции составлял 82%.
После перехода на проектное направление DD4-5A специалисты DEYU проверили одношнековую линию диаметром 65 мм и кратность вытяжки 8,5. Проектный MFR повысили с 7 примерно до 9 г/10 мин, а режим кондиционирования изменили с 80 C в течение 2 часов на 90 C в течение 4 часов.
ОТК отбирал начало, середину и конец за три смены по 24 ч. Исторический отчет называл ASTM D257 при 23 +/-2 C, 50 +/-5% RH, 100 В и 60 с. Но D257 предназначен для изоляторов и исключает умеренно проводящие материалы; отчет должен назвать электроды и оснастку и применять ASTM D4496 или другой подходящий метод в его диапазоне.
Отчет показал снижение обрывов с 42 до <=1 за 24 ч, отсутствие твердых точек и около 10^7 Ом для смеси 70:30 при CV <=15%. Приемка выросла до 98,5%, поставка к августу 2026 — около 12 т/мес. Коммерческие и испытательные цифры требуют подписанного исходного отчета.
Случай 2: завод Type C FIBC
Экспортер Type C должен проверять весь заземленный мешок по IEC 61340-4-4. Редакция 2018 допускает максимум 100 МОм для соответствующего сопротивления заземлению. Прежняя полностью проводящая лента давала материалу свыше 35% себестоимости.
В трехслойном проекте использовали наружный проводящий слой 25% из смеси DD4-5A и первичного PP 80:20, сердцевину 70% из высокопрочного PP и связующий слой 5%. Сопротивление готовой ленты составило 10^6-10^7 Ом. Для собранного мешка сопротивление от разных точек, включая подъемные петли, до точки заземления составило 2 x 10^7-5 x 10^7 Ом, то есть ниже 10^8 Ом в проектном испытании.
Заявленную разрывную нагрузку не менее 350 Н/50 мм и удлинение не менее 25% необходимо связывать с определенным образцом: ширина 50 мм обычно относится к полосе или ткани, а не к одной тонкой нити. Механическая квалификация мешка, коэффициент безопасности, циклический подъем и электростатическая квалификация типа остаются частью плана испытаний FIBC заказчика. В проекте сообщалось примерно о 40% снижении материальных затрат и потреблении около 8 тонн DD4-5A в месяц.
Проект сообщил около 40% экономии и 8 т/мес. Заявления RoHS, REACH и SGS должны сопровождаться действующим отчетом на поставляемую рецептуру; фраза о номере по запросу не заменяет проверку области и срока.
Случай 3: завод проводящей пряжи
Для нити <=50 D проектный MFR повысили с 7 до 14 г/10 мин, чтобы снизить давление и продлить жизнь пакета. За 48 ч давление было стабильным, без засорения и обрывов. Нить 50D/24f показала 5 x 10^4-8 x 10^4 Ом и >=4,5 cN/dtex; после десяти циклов AATCC 61 рост был <0,5 порядка.
Сообщалось о двух линиях, 5 т/мес и снижении импорта на 60%. К отчету должны прилагаться редакция метода, режим стирки, расстояние электродов и кондиционирование нити.
6. Поиск причин при экструзии и вытяжке
| Симптом | Возможная причина | Действие | Проверка |
|---|---|---|---|
| Много обрывов | Влага, перегрев, дисперсия или износ шнека | Проверить кондиционирование; снизить 5 C; осмотреть фильтр и шнек | MFR, давление, число обрывов и микроскопия |
| Сопротивление выше цели | Слишком большая вытяжка, ошибка смеси, разрыв сети | Снизить вытяжку 5%; перевзвесить 70:30/80:20; оценить фильеру | Поотрезковое измерение заданной оснасткой |
| Твердые/черные точки | Остатки, агломераты, загрязнение | Промыть чистым PP 10-15 мин; проверить сетку и разделение | Осмотр с согласованным увеличением |
| Разброс партий | Разное кондиционирование, смешение или температура | Стандартизировать сушку; увеличить смешение; проверить зоны | Не менее пяти образцов и CV |
7. Параметры и стандарты
| Этап | Старт проекта | Примечание |
|---|---|---|
| Кондиционирование | 90 C, 4-5 ч | PP мало впитывает воду; контролировать конденсат и влагу добавок |
| Экструзия | 210-225 C | По давлению, времени, форме и деградации |
| DD4-5A | 10^4-10^5 Ом | Образец поставщика; нет точной публичной страницы |
| Невытянутый ориентир | Около 10^3 Ом у примера DD3R1 | Отдельная марка, не формула DD4-5A |
| Вытянутая нить | 10^4-10^5 Ом | Зависит от вытяжки, геометрии и оснастки |
| 70:30 | Около 10^7 Ом | Один проект, проверить лестницу |
| 80:20 | Около 10^6 Ом | Один проект, не универсально |
| Функциональная оболочка | 20-30% | Остальное — прочная сердцевина и интерфейс |
| Экономия | 30-50% | Пересчитать по отходам, выходу и цене |
| Умеренно проводящие | ASTM D4496 где применим | ASTM D257 исключает этот диапазон |
| Type C FIBC | IEC 61340-4-4:2018 | Полный заземленный мешок; до 100 МОм |
| ESD-упаковка | IEC 61340-5-3:2022 | IEC 61340-5-1 задает программу ESD |
| Ограниченные вещества | Текущие RoHS/REACH | Проверить рецептуру, область, номер и срок |
8. Итог
Ценность DD4-5A — не только гранула, а управляемый путь к нити. MFR настраивается под шнек, фильеру и вытяжку, а проекты переводили его от 7 к 14-15 г/10 мин.
Лестница 70:30/80:20 переводит проект от 10^4-10^5 к 10^6-10^7 Ом. Соэкструзия оставляет 20-30% функциональной оболочки и чистый прочный PP в сердцевине, создавая возможность экономии 30-50%.
Три анонимных случая включают 72 ч мешочной линии, заземленный Type C FIBC и 48 ч тонкой нити. Их данные полезны как ориентир, но выпуск требует подписанных отчетов, действующей документации, заданных электродов и проверки готового изделия.