Carcasas eléctricas negras: guía de validación de PP conductor retardante de llama
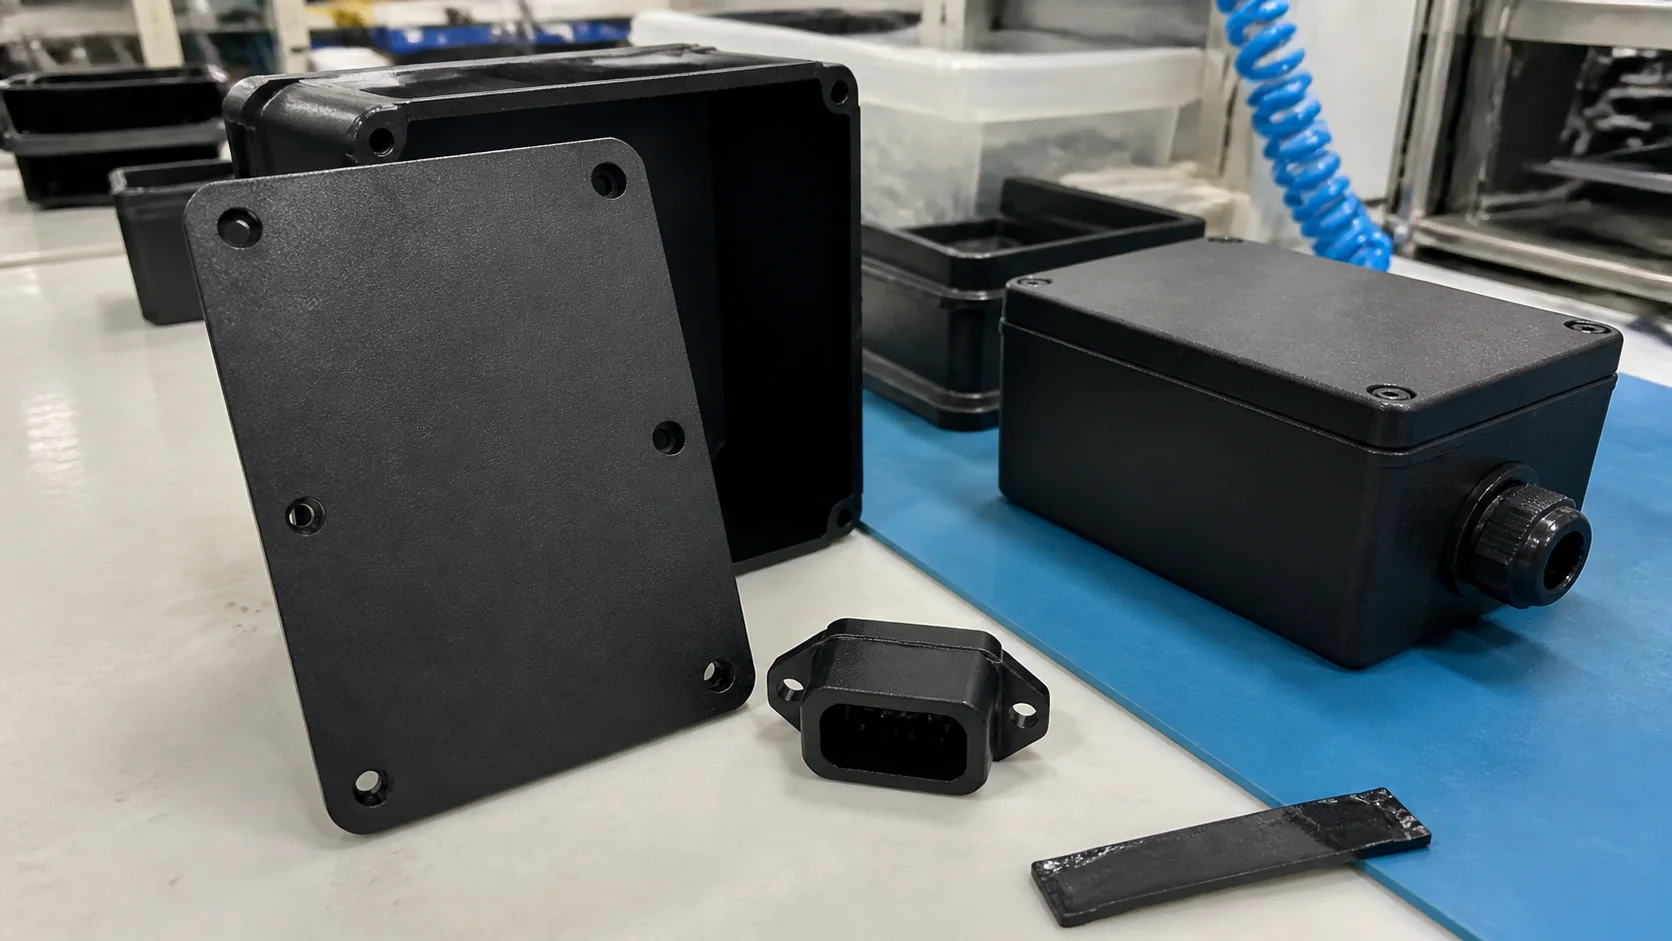
Una carcasa eléctrica negra necesita una decisión de material para producción, no solo una discusión de formulación. Este artículo explica cómo validar PP conductor retardante de llama en cajas de conexión, conectores, carcasas de control y cubiertas ESD donde se revisan juntos espesor UL94, deriva de resistencia, superficie negra y grietas de montaje.
FAQ de material para carcasas eléctricas
Carcasas eléctricas negras: guía de validación de PP conductor retardante de llama
¿Por qué validar una carcasa negra en pieza moldeada?
Las barras UL94 y placas planas no muestran cizalla de compuerta, líneas de unión, nervios, bosses o superficies de sellado. La geometría real debe validarse antes de producción.
¿En qué se diferencia este artículo de una guía de formulación?
Está escrito desde la validación de pieza: espesor UL94, mapa de resistencia, deriva por envejecimiento, blooming, grietas de montaje y tasa de defectos.
¿Qué rango de resistencia es práctico para carcasas ESD negras?
Muchas carcasas usan 10^6-10^9 ohm. Se puede bajar más, pero debe equilibrarse con flujo, tenacidad, espesor UL94 y acabado.
¿Qué datos se deben enviar para seleccionar material?
Plano, espesor, compuerta y líneas de unión, UL94, rango de resistencia, envejecimiento, fotos de defecto, proceso de moldeo y volumen.
Contexto de aplicación: las carcasas negras se validan como piezas
Una carcasa eléctrica negra no se aprueba por una sola línea de ficha técnica. El material debe pasar UL94 al espesor exigido, mantener el rango ESD o conductor sobre la superficie moldeada, evitar blooming blanco en piezas negras y resistir bosses, clips, presión de sellado y vibración.
Por eso esta página parte de la pieza y no del paquete de aditivos. Cajas de conexión, cuerpos de conector, tapas de panel de control, cubiertas de módulo de batería y piezas de ventilación ATEX tienen zonas de riesgo distintas: paredes finas, líneas de unión, nervios, final de flujo y áreas bajo esfuerzo de montaje.
Riesgos de producción que los datos de granza no muestran
Deriva de resistencia, blooming blanco y grietas de montaje
El primer riesgo de producción es la resistencia no uniforme. Una placa puede cumplir 10^6-10^9 ohm mientras la carcasa real mide uno o dos órdenes más cerca de la línea de unión o lejos de la compuerta. Cizalla, orientación de relleno, espesor y presión local cambian el camino conductor.
El segundo riesgo es el envejecimiento visible. En PP conductor negro, el blooming blanco se nota fácilmente, sobre todo si el sistema retardante migra tras almacenamiento, calor o humedad. Una pieza aceptable al salir del molde puede fallar una auditoría después de dos o tres meses.
| Zona de carcasa | Qué puede fallar |
|---|---|
| Lado de compuerta | La cizalla alta cambia la orientación del relleno y crea una zona de resistencia inestable |
| Línea de unión | Dos frentes de flujo pueden interrumpir el camino conductor y subir la resistencia |
| Nervios finos | Menor presión de compactación reduce conductividad y aumenta sensibilidad al fuego |
| Boss de tornillo | El esfuerzo local puede causar grietas durante el montaje |
| Cubierta negra visible | Aditivos migratorios pueden crear blooming blanco tras almacenamiento o calor |
| Ítem de validación | Por qué importa | Control típico |
|---|---|---|
| UL94 al espesor real | Una placa V-0 no prueba una pared fina | Probar 1.5 mm, 2.0 mm o espesor del cliente |
| Mapa de resistencia en pieza | El ESD debe ser uniforme en toda la pieza | Medir compuerta, centro, unión, final de flujo y tapa |
| Envejecimiento de superficie negra | El blooming blanco se ve fácilmente en PP negro | Inspección tras calor, humedad o almacenamiento |
| Tenacidad de montaje | Bosses, clips y tapas fallan por esfuerzo local | Torque, snap-fit, caída o vibración |
| Requisito | Pregunta en pieza | Evidencia de aprobación |
|---|---|---|
| UL94 V-0 | ¿Pasa el espesor real? | Registro UL94 por espesor |
| Rango ESD / conductor | ¿Cumplen todas las zonas críticas? | Mapa con valores min / max |
| Aspecto negro bajo blooming | ¿La superficie queda limpia tras envejecimiento? | Muestra envejecida y fotos |
| RoHS / REACH / sin halógenos | ¿La ruta cumple el mercado? | Declaración o documento de proyecto |
| Estabilidad productiva | ¿El lote piloto se repite en producción? | Datos de scrap, grietas y resistencia |
Ruta de validación DEYU para carcasas negras
La ruta DEYU separa cuatro controles: UL94 al espesor real, mapa de resistencia superficial en pieza moldeada, envejecimiento de superficie negra con inspección de blooming, y revisión mecánica en bosses, clips y bordes de sellado. Se hacen juntos porque mejorar un punto puede perjudicar otro.
Para muchas carcasas negras, el objetivo práctico es UL94 V-0 a 1.5-3.0 mm, resistencia alrededor de 10^6-10^9 ohm, estabilidad después de envejecimiento, sin blooming visible, tracción superior a 25 MPa y tenacidad suficiente para montaje. Resistencias más bajas se pueden desarrollar cuando el diseño y la tenacidad lo permiten.
| Ruta de material | Mejor ajuste | Punto a vigilar |
|---|---|---|
| Dirección DGK-PP DD4-5A-JC | Piezas negras que necesitan PP conductor y UL94 V-0 | Confirmar espesor, resistencia y geometría |
| PP conductor FR bajo blooming | Cubiertas visibles y cajas de conexión | Envejecer antes de aprobar apariencia |
| PP conductor FR de mayor flujo | Pared fina y tapas de flujo largo | Confirmar resistencia al final de flujo |
| PP conductor FR tenaz | Clips, snap fits y bosses | Confirmar que UL94 no baja |
| Punto de decisión | Preferir cuando... | Riesgo si se omite |
|---|---|---|
| Primero resistencia | La pieza es carcasa o tapa ESD | Una nota demasiado conductiva añade coste y fragilidad |
| Primero espesor UL94 | Se exige V-0 a 1.5 mm o menos | Un pase a 3.0 mm puede engañar |
| Primero apariencia | La pieza es visible o auditada tras almacenamiento | Blooming puede rechazar una pieza funcional |
| Primero montaje | Bosses, clips y sellos son críticos | Baja resistencia no evita grietas |
Datos de producto de referencia
Como referencia pública de producto, consulte DGK-PP DD4-5A-JC PP conductor retardante de llama. La tabla sirve para cribado y requiere validación en pieza moldeada.
| Propiedad | Unidad | Datos públicos DGK-PP DD4-5A-JC | Uso en validación de carcasa |
|---|---|---|---|
| Tipo de material | - | PP negro conductor retardante de llama | Referencia para carcasas ESD negras |
| Resistencia superficial | ohm | 10^3-10^5 | Confirmar si el proyecto necesita disipativo o menor resistencia |
| UL94 | - | UL-94 V-0 | Reconfirmar al espesor del cliente |
| Flexión fuerza / módulo | MPa | 22 / 1023 | Revisar nervios, rigidez de tapa y deformación |
| Tracción / elongación | MPa / % | 21.8 / 90 | Útil para bosses y clips |
| Izod con entalla | kJ/m2 | 35 | Señal fuerte de tenacidad de montaje |
| MFI / densidad / HDT | - | 7 g/10 min / 0.965 g/cm3 / 105 C | Ajustar inyección y temperatura de servicio |

Caso cliente: aprobación de caja de conexión negra
Un proveedor de cajas de conexión consultó a DEYU por una carcasa negra de PP que parecía correcta al inicio, pero fallaba en almacenamiento y montaje. La ficha declaraba V-0 y ESD; sin embargo, zonas de 1.5 mm variaban entre V-0 y V-2, la resistencia pasaba de 10^6 a más de 10^10 ohm según la ubicación, aparecía blooming blanco y los bosses se agrietaban al apretar.
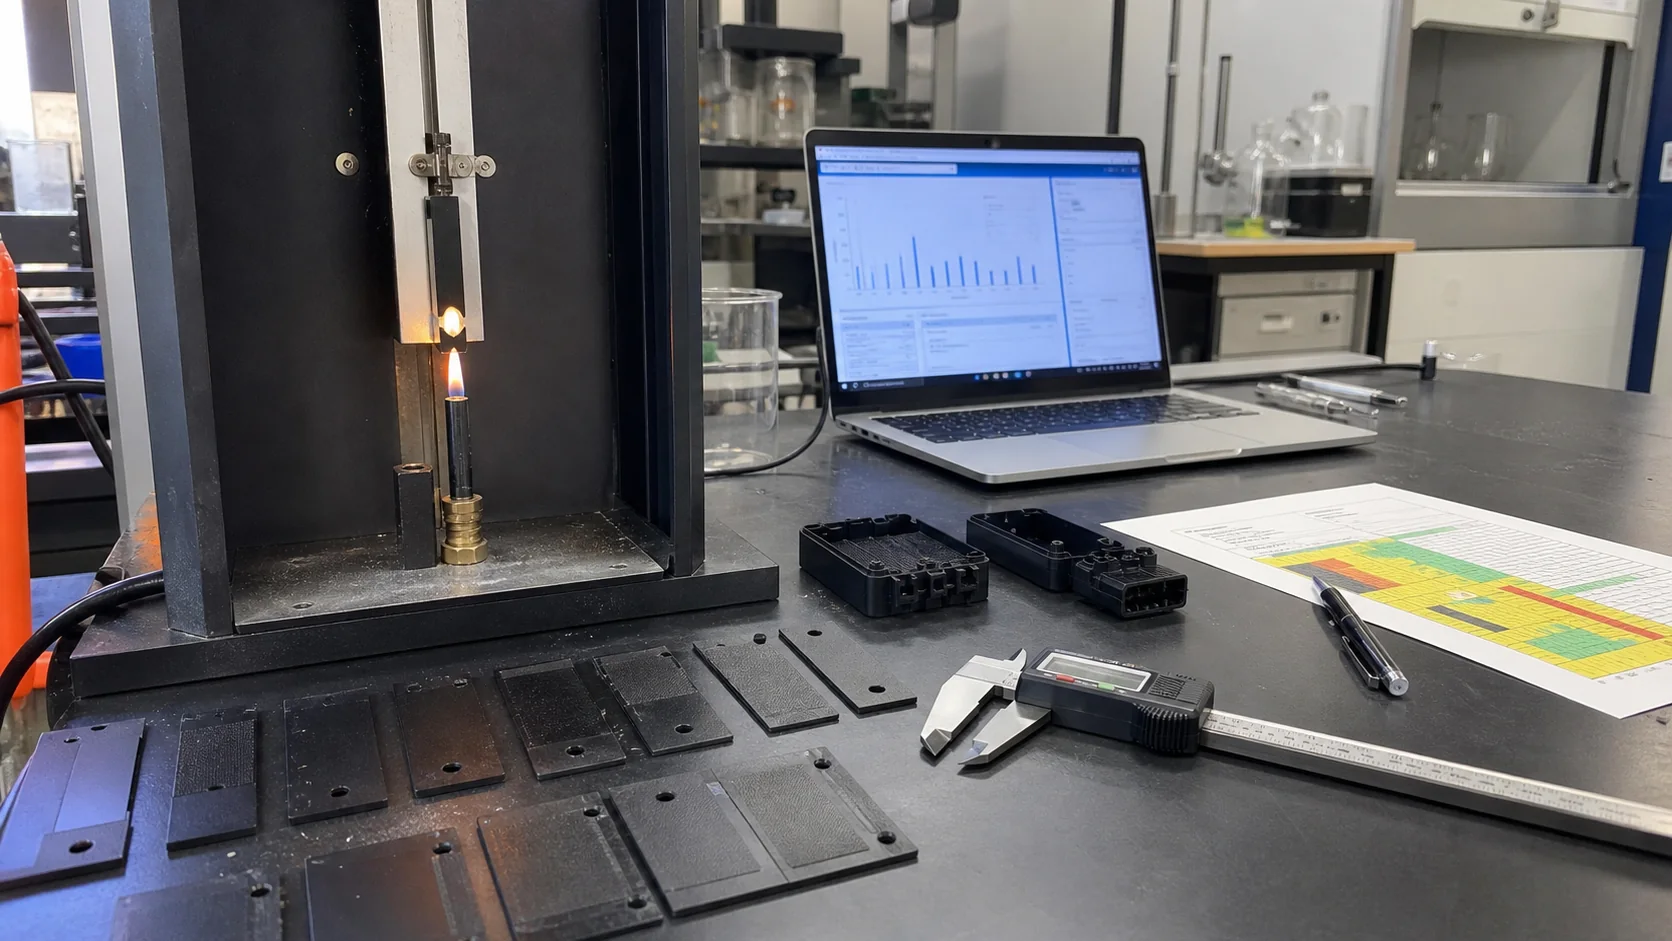
DEYU lo trató como un fallo de validación de pieza, no como un simple cambio de grado. Se midió resistencia en compuerta, final de flujo, línea de unión, nervios y tapa; se revisó UL94 a 1.5 y 3.0 mm; se envejecieron piezas negras antes de inspección visual; y se comparó la geometría de bosses con la ventana de tenacidad.
| Ítem de aprobación | Problema del material original | Foco DEYU |
|---|---|---|
| UL94 a 1.5 mm | Variación V-0 / V-2 | Confirmación V-0 por espesor |
| Mapa de resistencia | 10^6 a más de 10^10 ohm por zona | Reducir dispersión entre compuerta, unión y final |
| Superficie negra | Blooming blanco tras 2-3 meses | Envejecimiento bajo blooming |
| Montaje | Grietas en boss | Tenacidad y ventana de torque |
| Producción | Scrap alto de moldeo | Ventana estable y menos defectos |
| Parámetro | Antes del cambio | Después de la ruta DEYU |
|---|---|---|
| Resistencia media | 5 x 10^8 ohm | 3 x 10^7 ohm |
| Dispersión por zona | +/-2 órdenes | +/-0.3 órdenes |
| Resistencia tras envejecimiento | 8 x 10^10 ohm | 4 x 10^7 ohm |
| UL94 V-0 a 1.5 mm | 85% | 100% |
| Blooming visible a 3 meses | En 60% de piezas | Ninguno |
| Grietas de montaje | 8% | 1% |
| Scrap de moldeo | 14% | 4% |
| Defecto total | 20% | 5% |
Cómo leer el resultado de validación
La dirección de reemplazo fue un PP conductor retardante de llama compatible y bajo blooming dentro del espacio de aplicación de DGK-PP DD4-5A-JC. En la prueba, las piezas moldeadas lograron V-0 constante a 1.5 mm, la variación de resistencia bajó a unos +/-0.3 órdenes, la resistencia tras envejecimiento se mantuvo en rango ESD/conductor y desapareció el blooming visible.
El resultado comercial fue tan importante como el de laboratorio: las grietas de montaje bajaron de 8% a 1%, el scrap de moldeo de 14% a 4% y la tasa total de defectos de 20% a 5%. El material se aprobó porque la pieza superó las condiciones de uso, no porque la ficha de granza pareciera completa.
Piezas adecuadas y datos del comprador
La ruta sirve para cajas de conexión, borneras, tapas de sensor, cuerpos de conector, interruptores, tomas, cubiertas de batería, racks PCB, cubiertas ESD de cable, piezas de ventilación y cubiertas industriales donde descarga estática y seguridad al fuego se revisan juntas.
Para una evaluación rápida de DEYU, envíe plano, espesores nominales y mínimos, compuerta, líneas de unión, bosses, clips, superficies de sellado, resistencia y método, UL94 y espesor, envejecimiento, requisito de superficie, fotos del defecto, proceso de moldeo y volumen anual.
Conclusión
| Factor de aprobación | No aprobar solo por... | Aprobar después de... |
|---|---|---|
| Seguridad al fuego | Placa UL94 genérica | UL94 al espesor objetivo |
| Fiabilidad ESD | Una lectura de resistencia | Mapa de resistencia en pieza |
| Aspecto negro | Muestra recién moldeada | Muestra envejecida bajo blooming |
| Tenacidad de montaje | Solo datos de tracción | Revisión de boss, clip y sellado |
La pregunta correcta para PP conductor retardante de llama negro no es solo si el compuesto combina UL94 V-0 y conductividad. La pregunta clave es si la carcasa moldeada mantiene esas propiedades después de flujo, envejecimiento y montaje.
DEYU puede apoyar lotes pequeños de validación para carcasas eléctricas negras donde bajo blooming, resistencia ESD estable, UL94 y tenacidad de montaje deben demostrarse antes de producción masiva.